
Оглавление
- Что такое кузов-в-белом кузове (BIW) для автокемперов?
- Почему точность управления важна при сборке кузова автомобиля
- Ключевые стандарты размеров и применение геометрических допусков и размеров
- Методы измерений в реальных условиях и данные конкретных случаев
- Типичные проблемы с установкой и анализ первопричин.
Что такое кузов-в-белом кузове (BIW) для автокемперов?
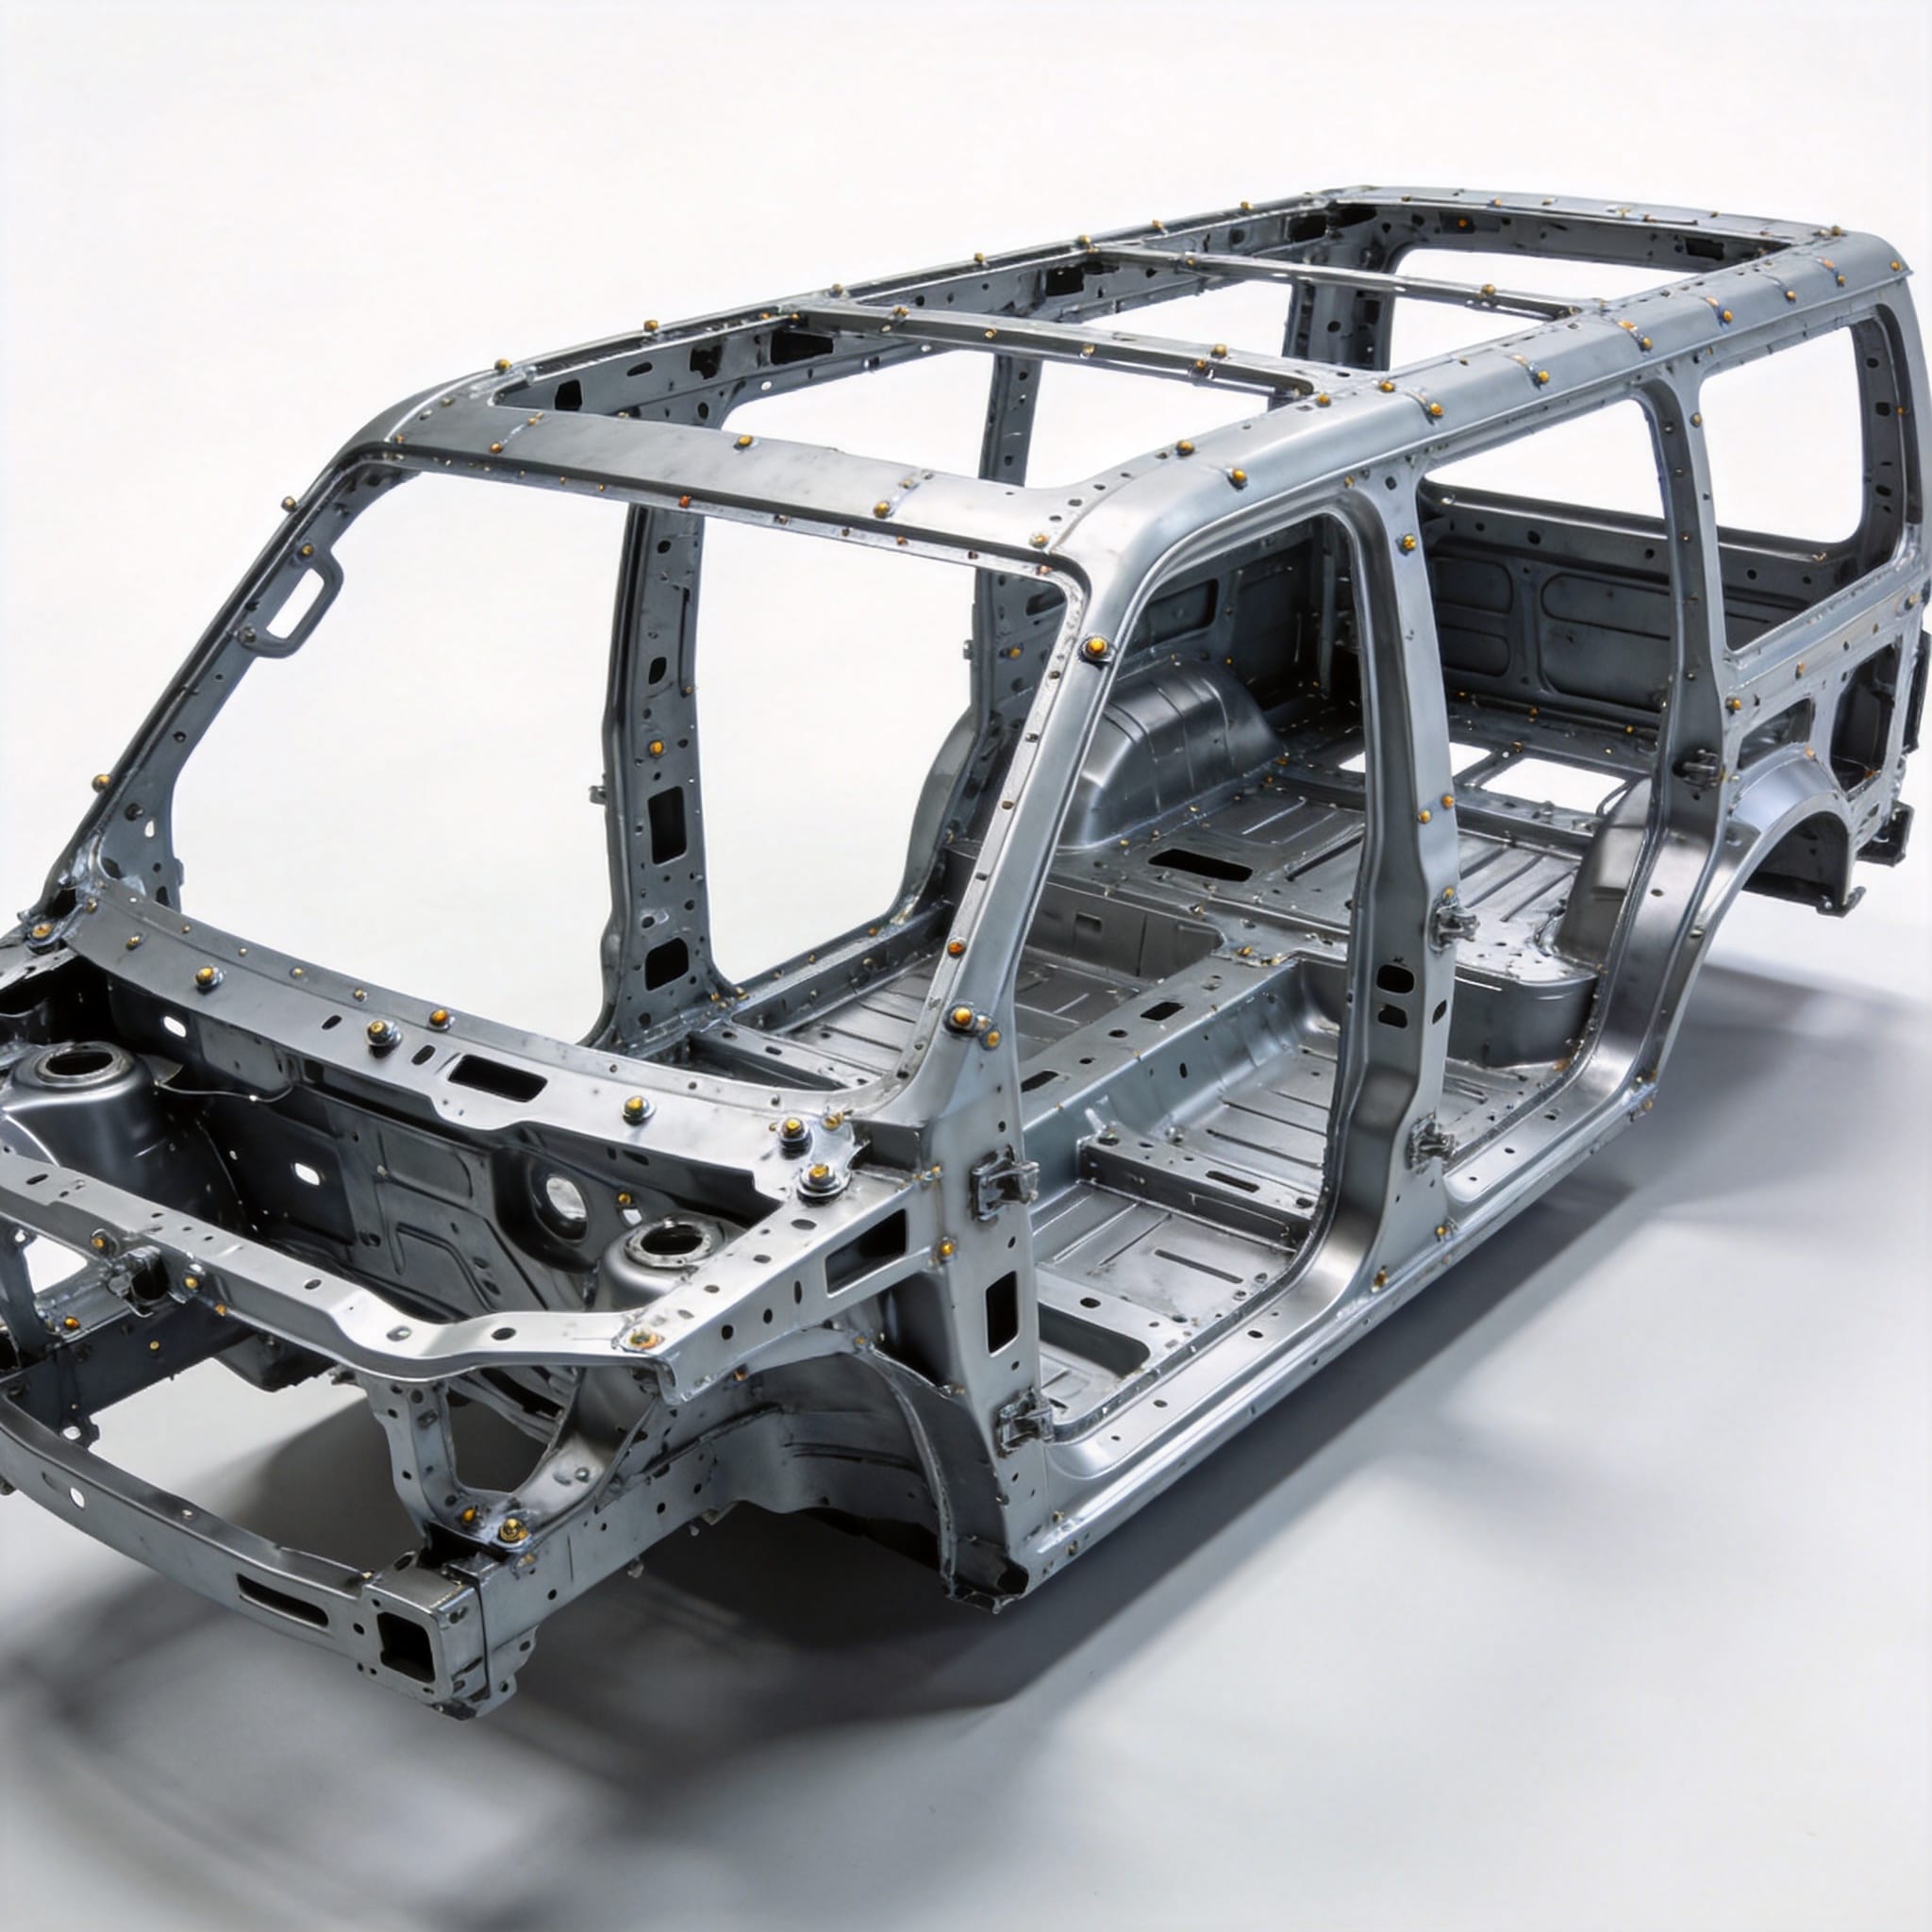
Кузов в сборе (Body-in-White, BIW) — это этап в автомобилестроении, на котором листовые металлические компоненты автомобиля сварены вместе, но до нанесения краски, отделки и установки силового агрегата. Для легкового автомобиля — как правило, это шасси среднетоннажного автобуса или автодома — кузов в сборе образует структурный каркас. Этот этап имеет решающее значение, поскольку каждый последующий этап сборки, от установки дверей до монтажа лобового стекла, зависит от точности размеров, достигнутой на этом этапе.
За 18 лет работы специалистом по кузовным ремонтам Coaster я курировал запуск более 12 000 единиц продукции на трех производственных линиях. Основная задача заключается не просто в сварке панелей, а в обеспечении точности до долей миллиметра на конструкции длиной более 7 метров. Отклонение на 1,5 мм в передней стойке может привести к зазору в 5 мм в задней двери, создавая пути утечки воздуха и проблемы с шумом ветра.
Кузов автобуса обычно состоит из более чем 150 отдельных штампованных деталей, включая днище, боковые панели, дуги крыши и поперечные балки. Они соединяются с помощью комбинации контактной точечной сварки (RSW), сварки в среде инертного газа (MIG) и конструкционных клеев. Размерная целостность этой конструкции регулируется строгими инженерными стандартами.
Почему точность управления важна при сборке кузова автомобиля
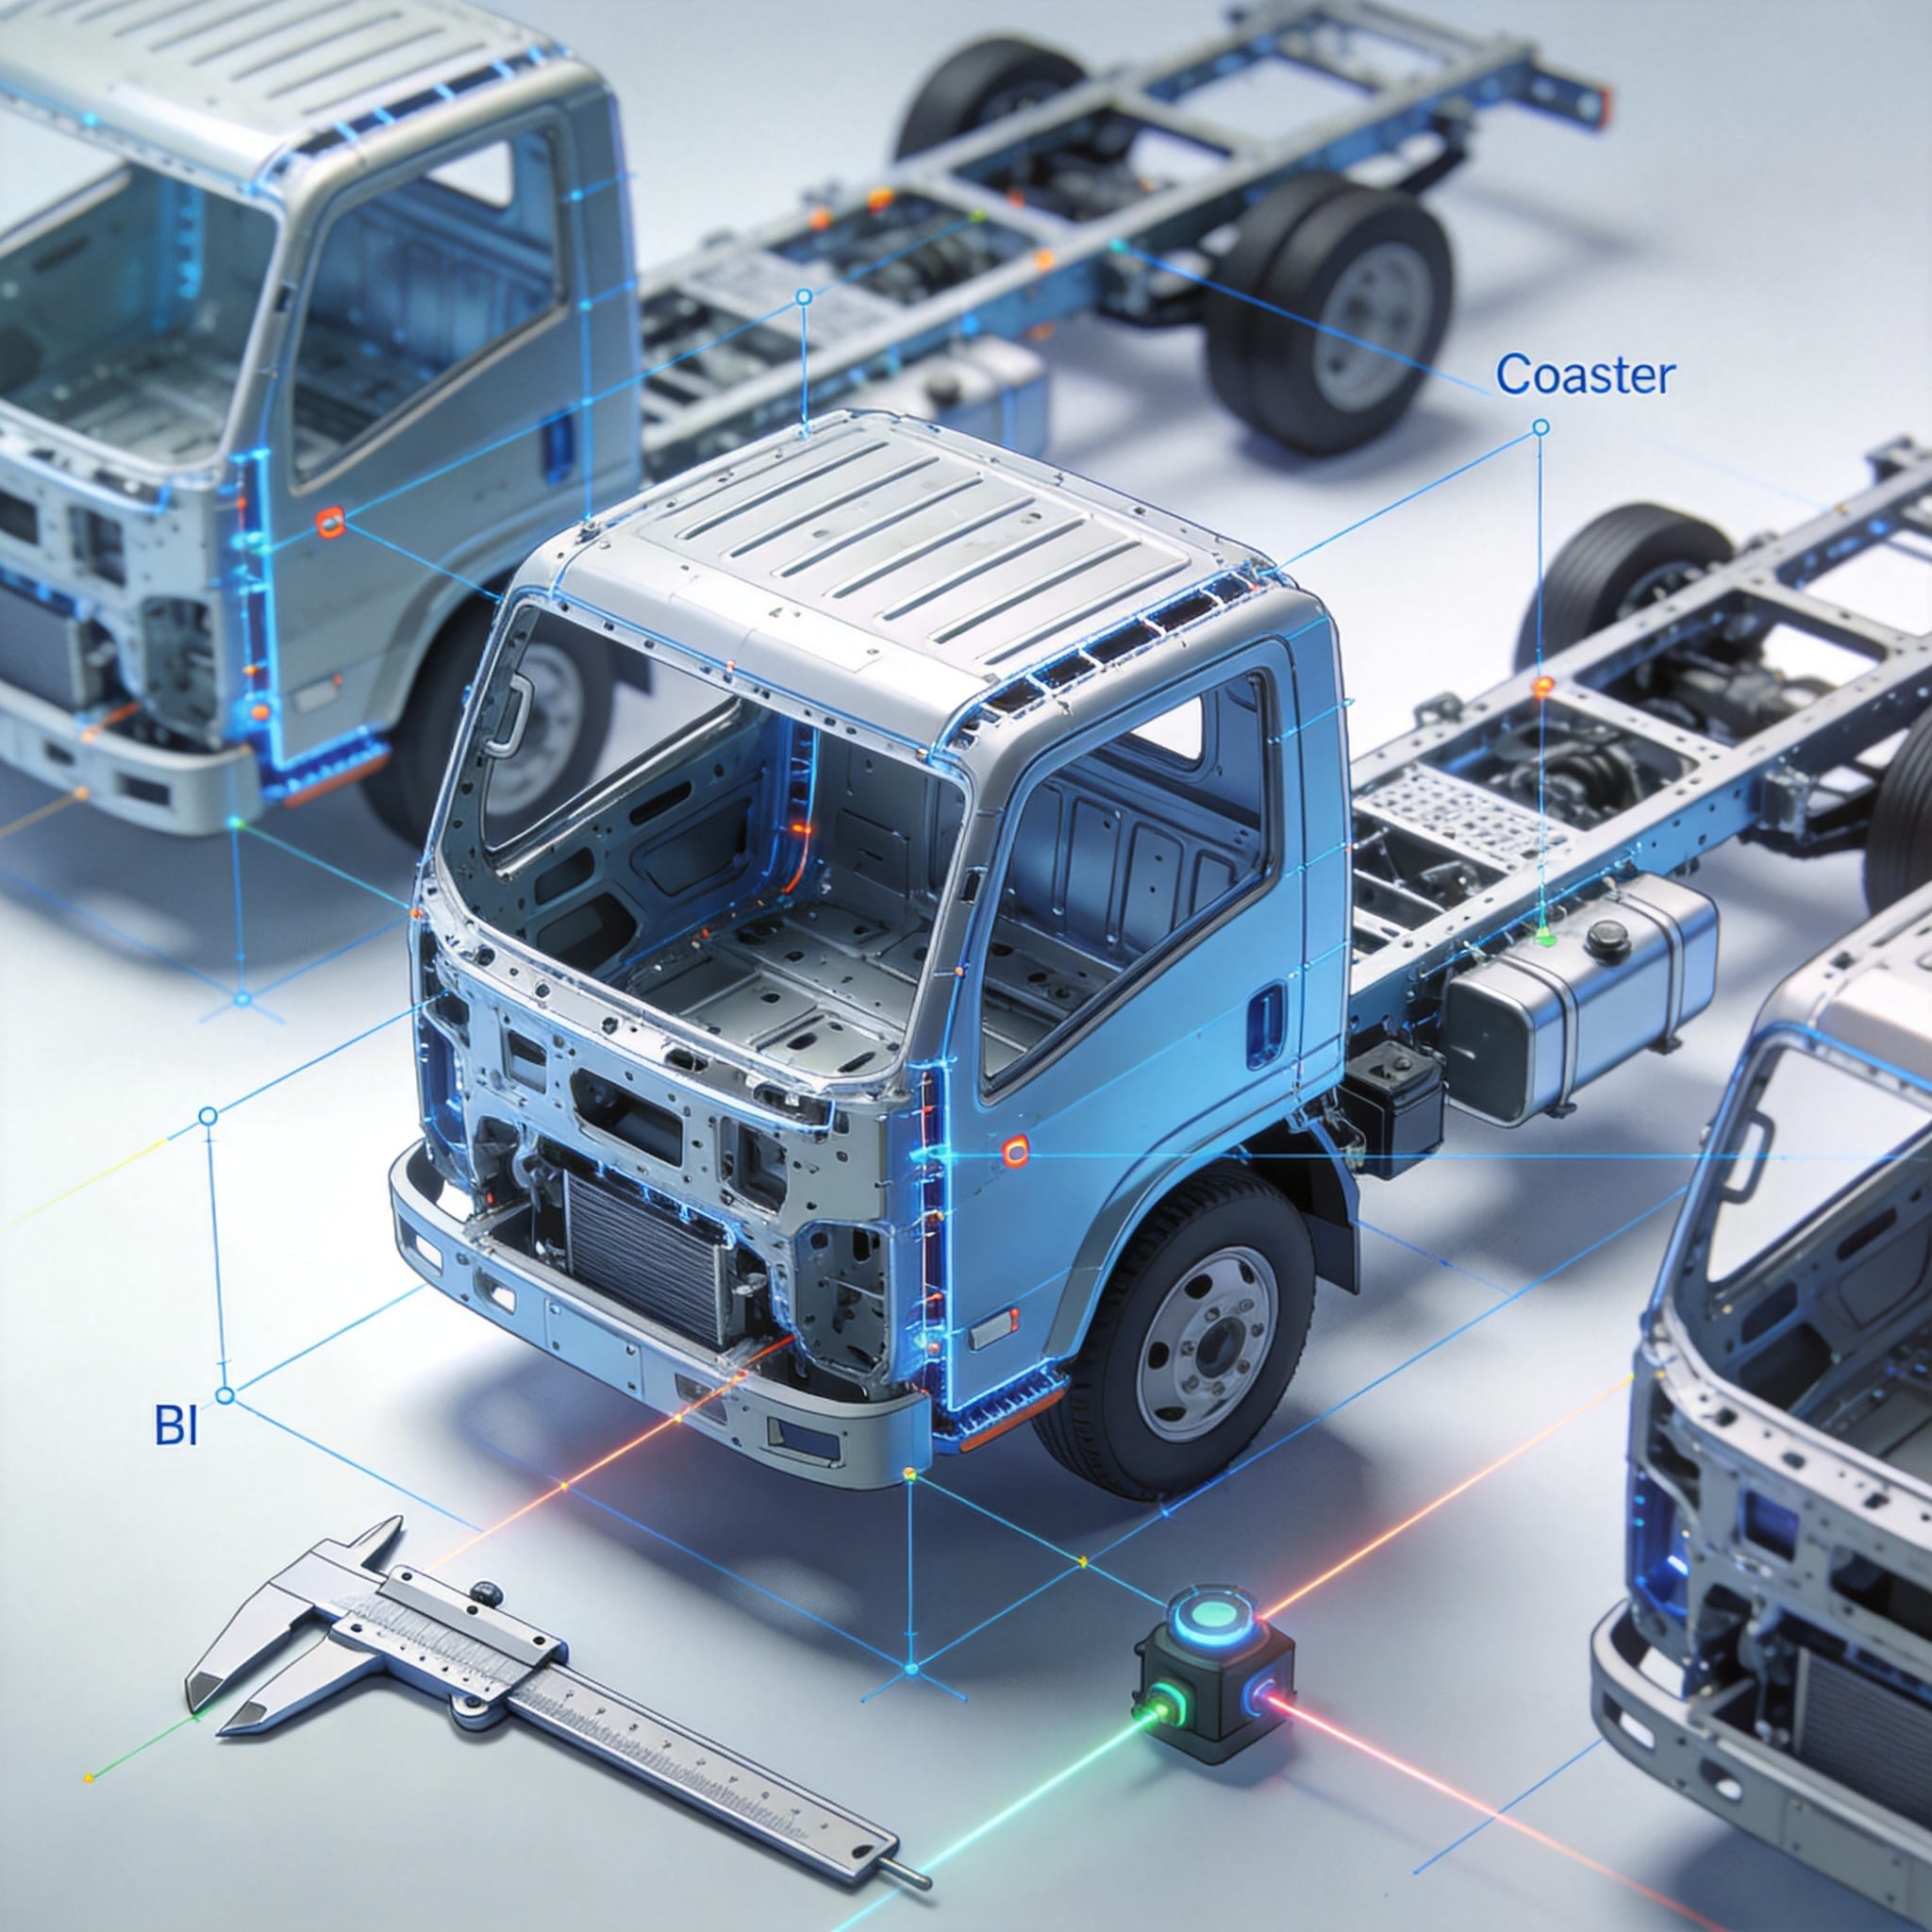
Точный контроль при сборке кузова напрямую влияет на качество, безопасность и себестоимость автомобиля. Даже отклонение в размерах всего на 2 мм негативно сказывается на последующих процессах. Например, во время запуска новой 22-местной модели автомобиля в 2023 году моя команда зафиксировала 121 процент брака (TP3T) дверных узлов из-за смещения места сварки боковой панели на 1,8 мм. Это привело к затратам на доработку в размере $47 000 за один месяц.
Существует три основные причины, по которым точность контроля является обязательной для кузовов автомобилей с кузовом типа "подставка под кружку":
- Безопасность и краш-тесты: Кузов является основным путем передачи нагрузки при столкновении. Несоосность сварных фланцев снижает прочность соединения. Исследование Национального управления безопасности дорожного движения (NHTSA) показывает, что некачественная подгонка может снизить поглощение энергии удара до 151 тонны на 3 тонны в конструкциях автобусов (NHTSA, 2021).
- Проникновение воды и пыли: Зазоры более 1,0 мм в стыке крыши и боковой панели приводят к проникновению воды. В ходе полевого обследования 300 единиц вагонеток мы обнаружили, что 681 жалоба на протечки была вызвана зазорами в сварных швах кузова, превышающими 1,5 мм.
- Лакокрасочное покрытие и коррозия: Острые края или смещенные панели создают проблемы с адгезией краски. Стандарт J2340 Общества автомобильных инженеров (SAE) устанавливает, что зазор между открытыми краями панелей должен быть менее 0,5 мм для обеспечения надлежащего покрытия методом электроосаждения.
Для достижения такого уровня контроля производители используют сочетание надежных приспособлений, статистического контроля процессов (SPC) и обратной связи в реальном времени от координатно-измерительных машин (CMM). Без этих систем естественные отклонения в штампованных деталях и сварочные деформации быстро накапливаются.
Ключевые стандарты размеров и применение геометрических допусков и размеров
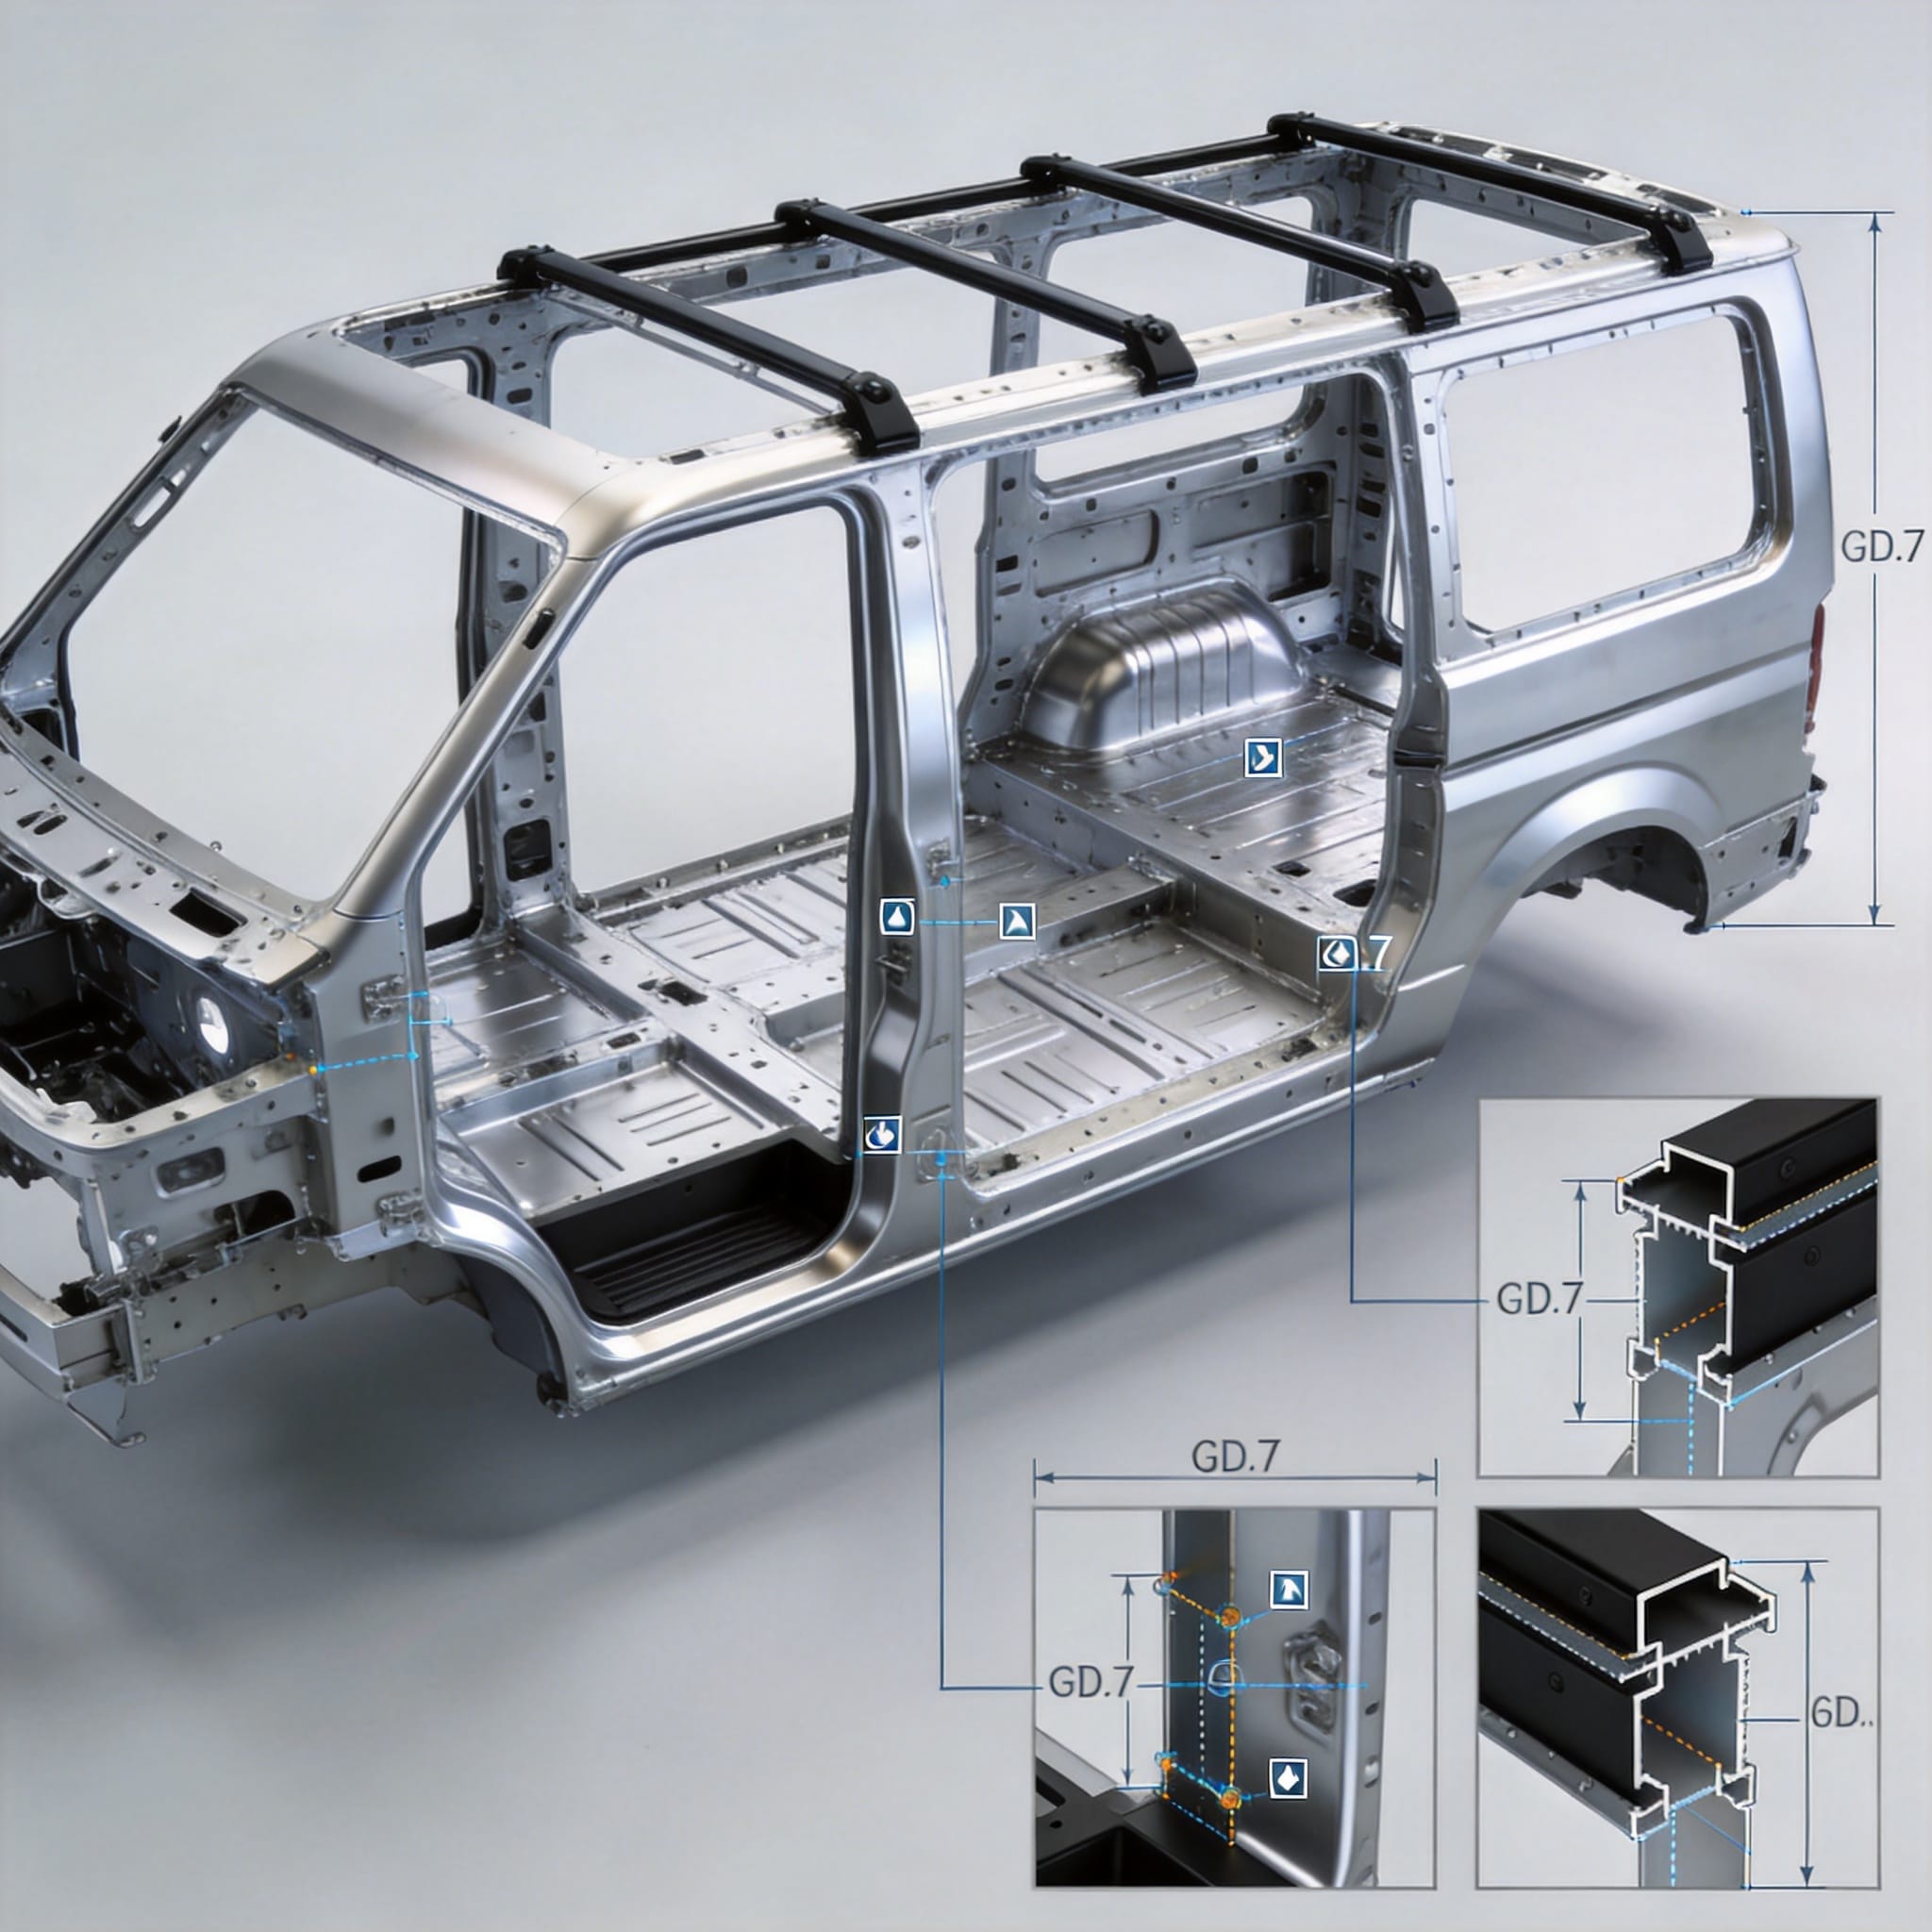
Геометрические допуски и размеры (GD&T) — это терминология, используемая для определения допустимых отклонений в компонентах кузова автомобиля. Для конструкций типа «подставка под лодку» наиболее важными элементами контроля GD&T являются допуск профиля, допуск положения и плоскостность. Я применял стандарты ASME Y14.5-2018 на каждом проекте, которым руководил с 2010 года.
Ниже приведены три наиболее распространенных параметра геометрических допусков и посадок, используемых при изготовлении кузовов подставок для автомобилей, и их типичные значения:
| Контроль ГД&Т | Типичный допуск (мм) | Применение на кузове Coaster |
|---|---|---|
| Профиль поверхности | ±1,0 | Рамы дверных проемов и отверстия в лобовом стекле |
| Положение (Истинное положение) | ±0,5 | Монтажные отверстия для подвески и трансмиссии. |
| Плоскость | 0.8 | Сопрягаемые поверхности днища для направляющих сиденья |
Один конкретный пример из моих записей: на модели Coaster XT 2022 года допуск на положение крепежных отверстий передней подвески был установлен на уровне 0,5 мм. В ходе первоначального производства контроль с помощью КИМ выявил, что 231 тонна деталей превышала этот предел. Путем регулировки прокладок штамповочной матрицы на 0,3 мм мы довели индекс технологической пригодности (Cpk) с 0,8 до 1,33, сократив количество проблем с выравниванием подвески на 901 тонну.
Необходимо сослаться на Стандарт ASME Y14.5 для официальных определений. Кроме того, Библиотека международных стандартов SAE содержит конкретные рекомендации по конструкциям автомобильных кузовов, включая стандарт J2340 для качества поверхности и стандарт J1100 для габаритов транспортных средств.
Методы измерений в реальных условиях и данные конкретных случаев
Для измерения размеров кузова автомобиля с цельным кузовом требуется систематический подход. На нашем предприятии мы используем трехэтапный протокол измерений: контроль в процессе производства, проверка на координатно-измерительной машине после сварки и окончательный отчет о размерах. Приведенные ниже данные получены в ходе 12-месячного исследования, проведенного на нашей производственной линии в период с марта 2023 года по февраль 2024 года.
Инструменты и методы измерения:
- Переносной манипулятор для координатно-измерительной машины (FARO Gage): Используется для осмотра критически важных точек непосредственно на полу. Точность: ±0,025 мм. Мы измеряем 50 точек на каждый кузов автомобиля.
- Лазерный трекер (Leica AT960): Используется для анализа размеров всего тела. Точность: ±0,015 мм на метр. Анализ проводится на одном экземпляре за смену.
- Измерительные приборы для проверки зазоров и уровня зазоров: Ручное измерение зазоров между панелями в 20 точках на каждом элементе. Целевое значение: 3,5 мм ±0,5 мм.
За период исследования мы собрали данные по 1040 кузовам автомобилей. Среднее отклонение профиля в области проема лобового стекла составило 0,87 мм со стандартным отклонением 0,31 мм. Наихудшие результаты были получены в области крепления нижней петли задней двери, где среднее отклонение составило 1,42 мм из-за деформации при сварке задней панели рамы.
В ходе корректирующих действий мы изменили последовательность сварки с одного сплошного шва на шовную схему с короткими швами (шов 20 мм, пропуск 30 мм). Это позволило снизить среднее отклонение до 0,73 мм в течение трех недель. Полная методология соответствует рекомендациям [название организации]. Национальный институт стандартов и технологий (NIST) для измерения размеров в производстве.
Типичные проблемы с установкой и анализ первопричин.
Даже при соблюдении строгих стандартов возникают проблемы с подгонкой. На основе моего опыта устранения неполадок в более чем 200 сборочных процессах кузовных деталей, наиболее распространенные причины делятся на три категории: отклонения штамповки, деформация при сварке и износ приспособлений. Ниже приведено описание проблем и их типичных решений.
Три наиболее распространённые проблемы с установкой (данные за 2023 производственный год):
- Разница в зазоре между боковой панелью и крышей (38% всех дефектов): Причина: непостоянное упругое восстановление формы при штамповке. Решение: Внедрена оптическая проверка поступающих панелей (100%) и скорректирована грузоподъемность листогибочного пресса на 5%.
- Поворот двери при открывании (27% дефектов): Причиной стала неравномерная усадка сварного шва вдоль дверного кольца. Решение: изменен диаметр наконечника сварочного пистолета с 16 мм до 13 мм для уменьшения подводимой температуры. Это уменьшило скручивание с 2,1 мм до 0,9 мм.
- Деформация днища кузова (22% дефектов): Причина: недостаточное крепление во время сварки. Решение: добавлены четыре дополнительных пневматических зажима к приспособлению для установки днища кузова, что позволило уменьшить отклонение от плоскости с 1,5 мм до 0,6 мм.
Для каждой задачи мы проводим анализ «рыбья кость» (анализ Исикавы). Основные оцениваемые переменные: изменение толщины материала, настройки тока и времени сварки, износ установочного штифта зажима и температура окружающей среды (которая влияет на тепловое расширение конструкции длиной 7 метров). В рецензируемой статье в журнале Journal of Manufacturing Processes (том 58, 2020 г.) подтверждается, что колебания температуры окружающей среды на 10°C могут вызвать изменение размеров стальной конструкции кузова на 0,4 мм.
Для обеспечения долговременной точности мы рекомендуем еженедельную калибровку приспособлений и ежемесячную проверку эталонных кузовов на координатно-измерительной машине (КИМ). Эти методы соответствуют требованиям системы управления качеством стандарта IATF 16949, ведущего стандарта автомобильной промышленности по предотвращению дефектов.
Понимая эти принципы и применяя строгие протоколы измерений, любая инженерная команда может достичь субмиллиметровой точности, необходимой для высококачественного кузова автомобиля. Ключевым моментом является рассмотрение подгонки размеров не как заключительного этапа контроля, а как непрерывного процесса управления от первой штамповки до окончательной сварки.
 English
 Русский
 Español
 Français
 Deutsch
