
Table des matières
- Qu'est-ce qu'une carrosserie Coaster en blanc (BIW) ?
- Pourquoi le contrôle de précision est important dans l'assemblage de la carrosserie en aluminium.
- Normes clés d'ajustement dimensionnel et application GD&T
- Méthodes de mesure en situation réelle et données de cas
- Problèmes d'ajustement courants et analyse des causes profondes
Qu'est-ce qu'une carrosserie Coaster en blanc (BIW) ?
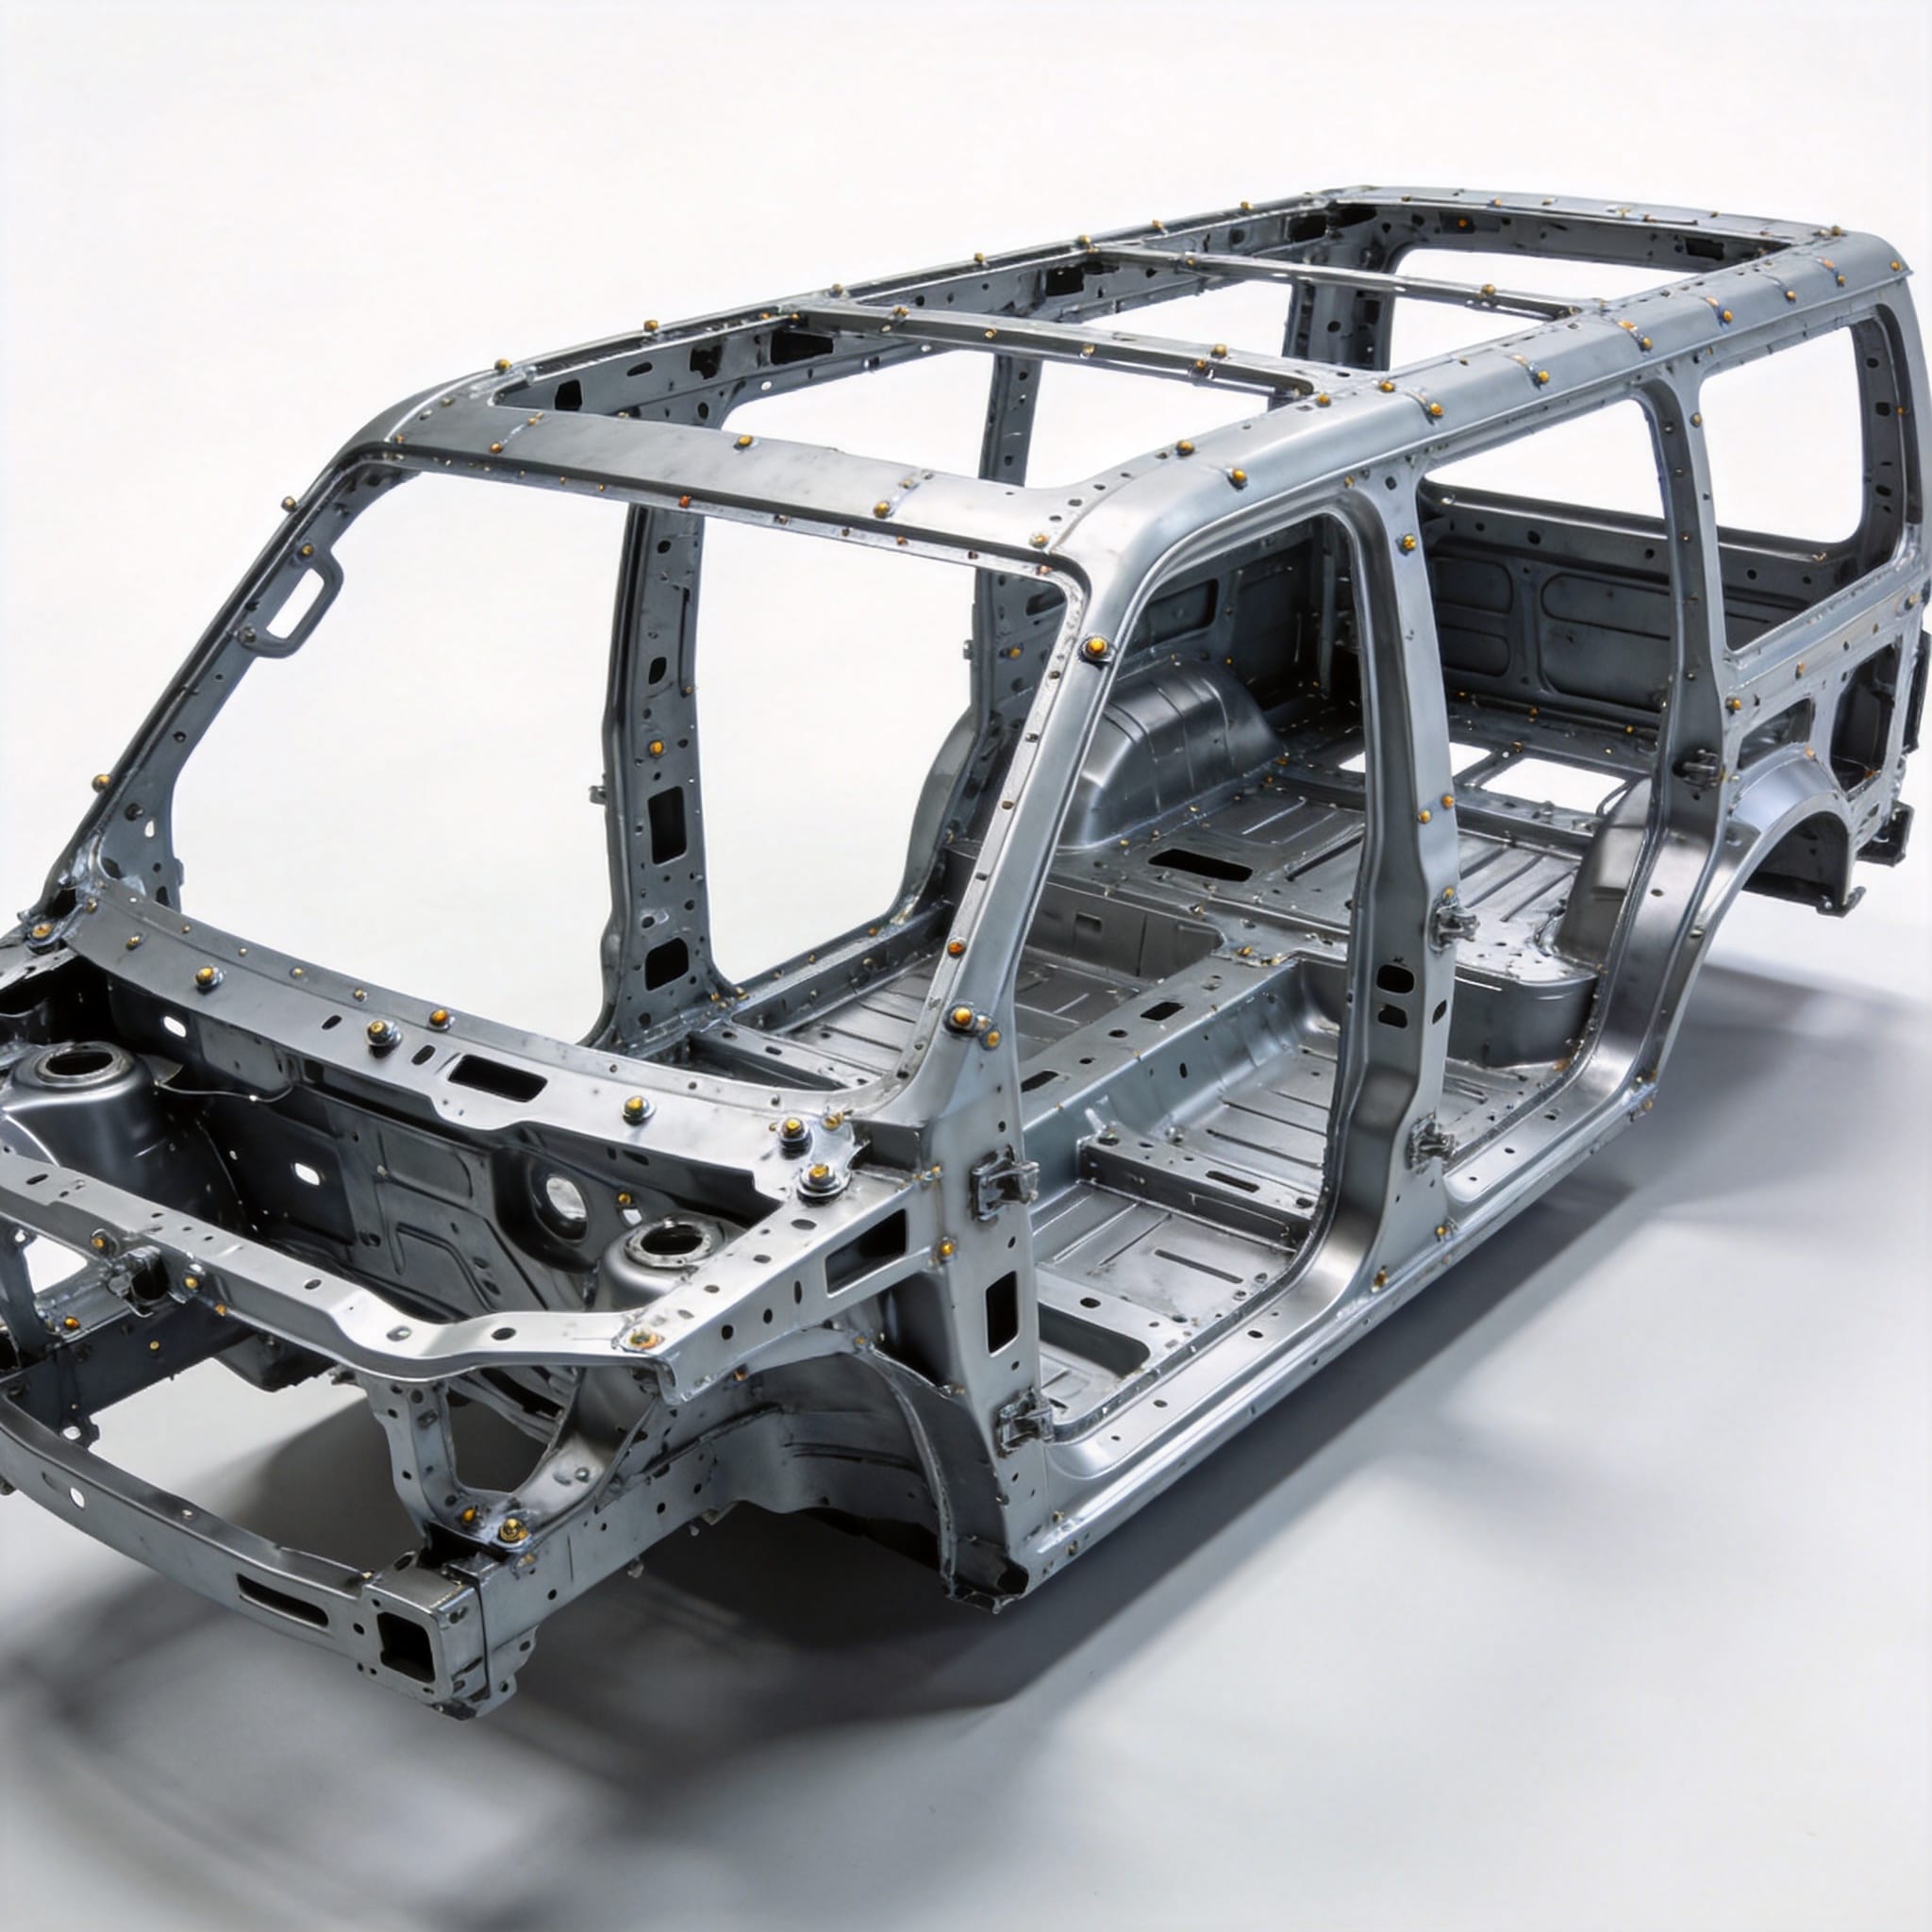
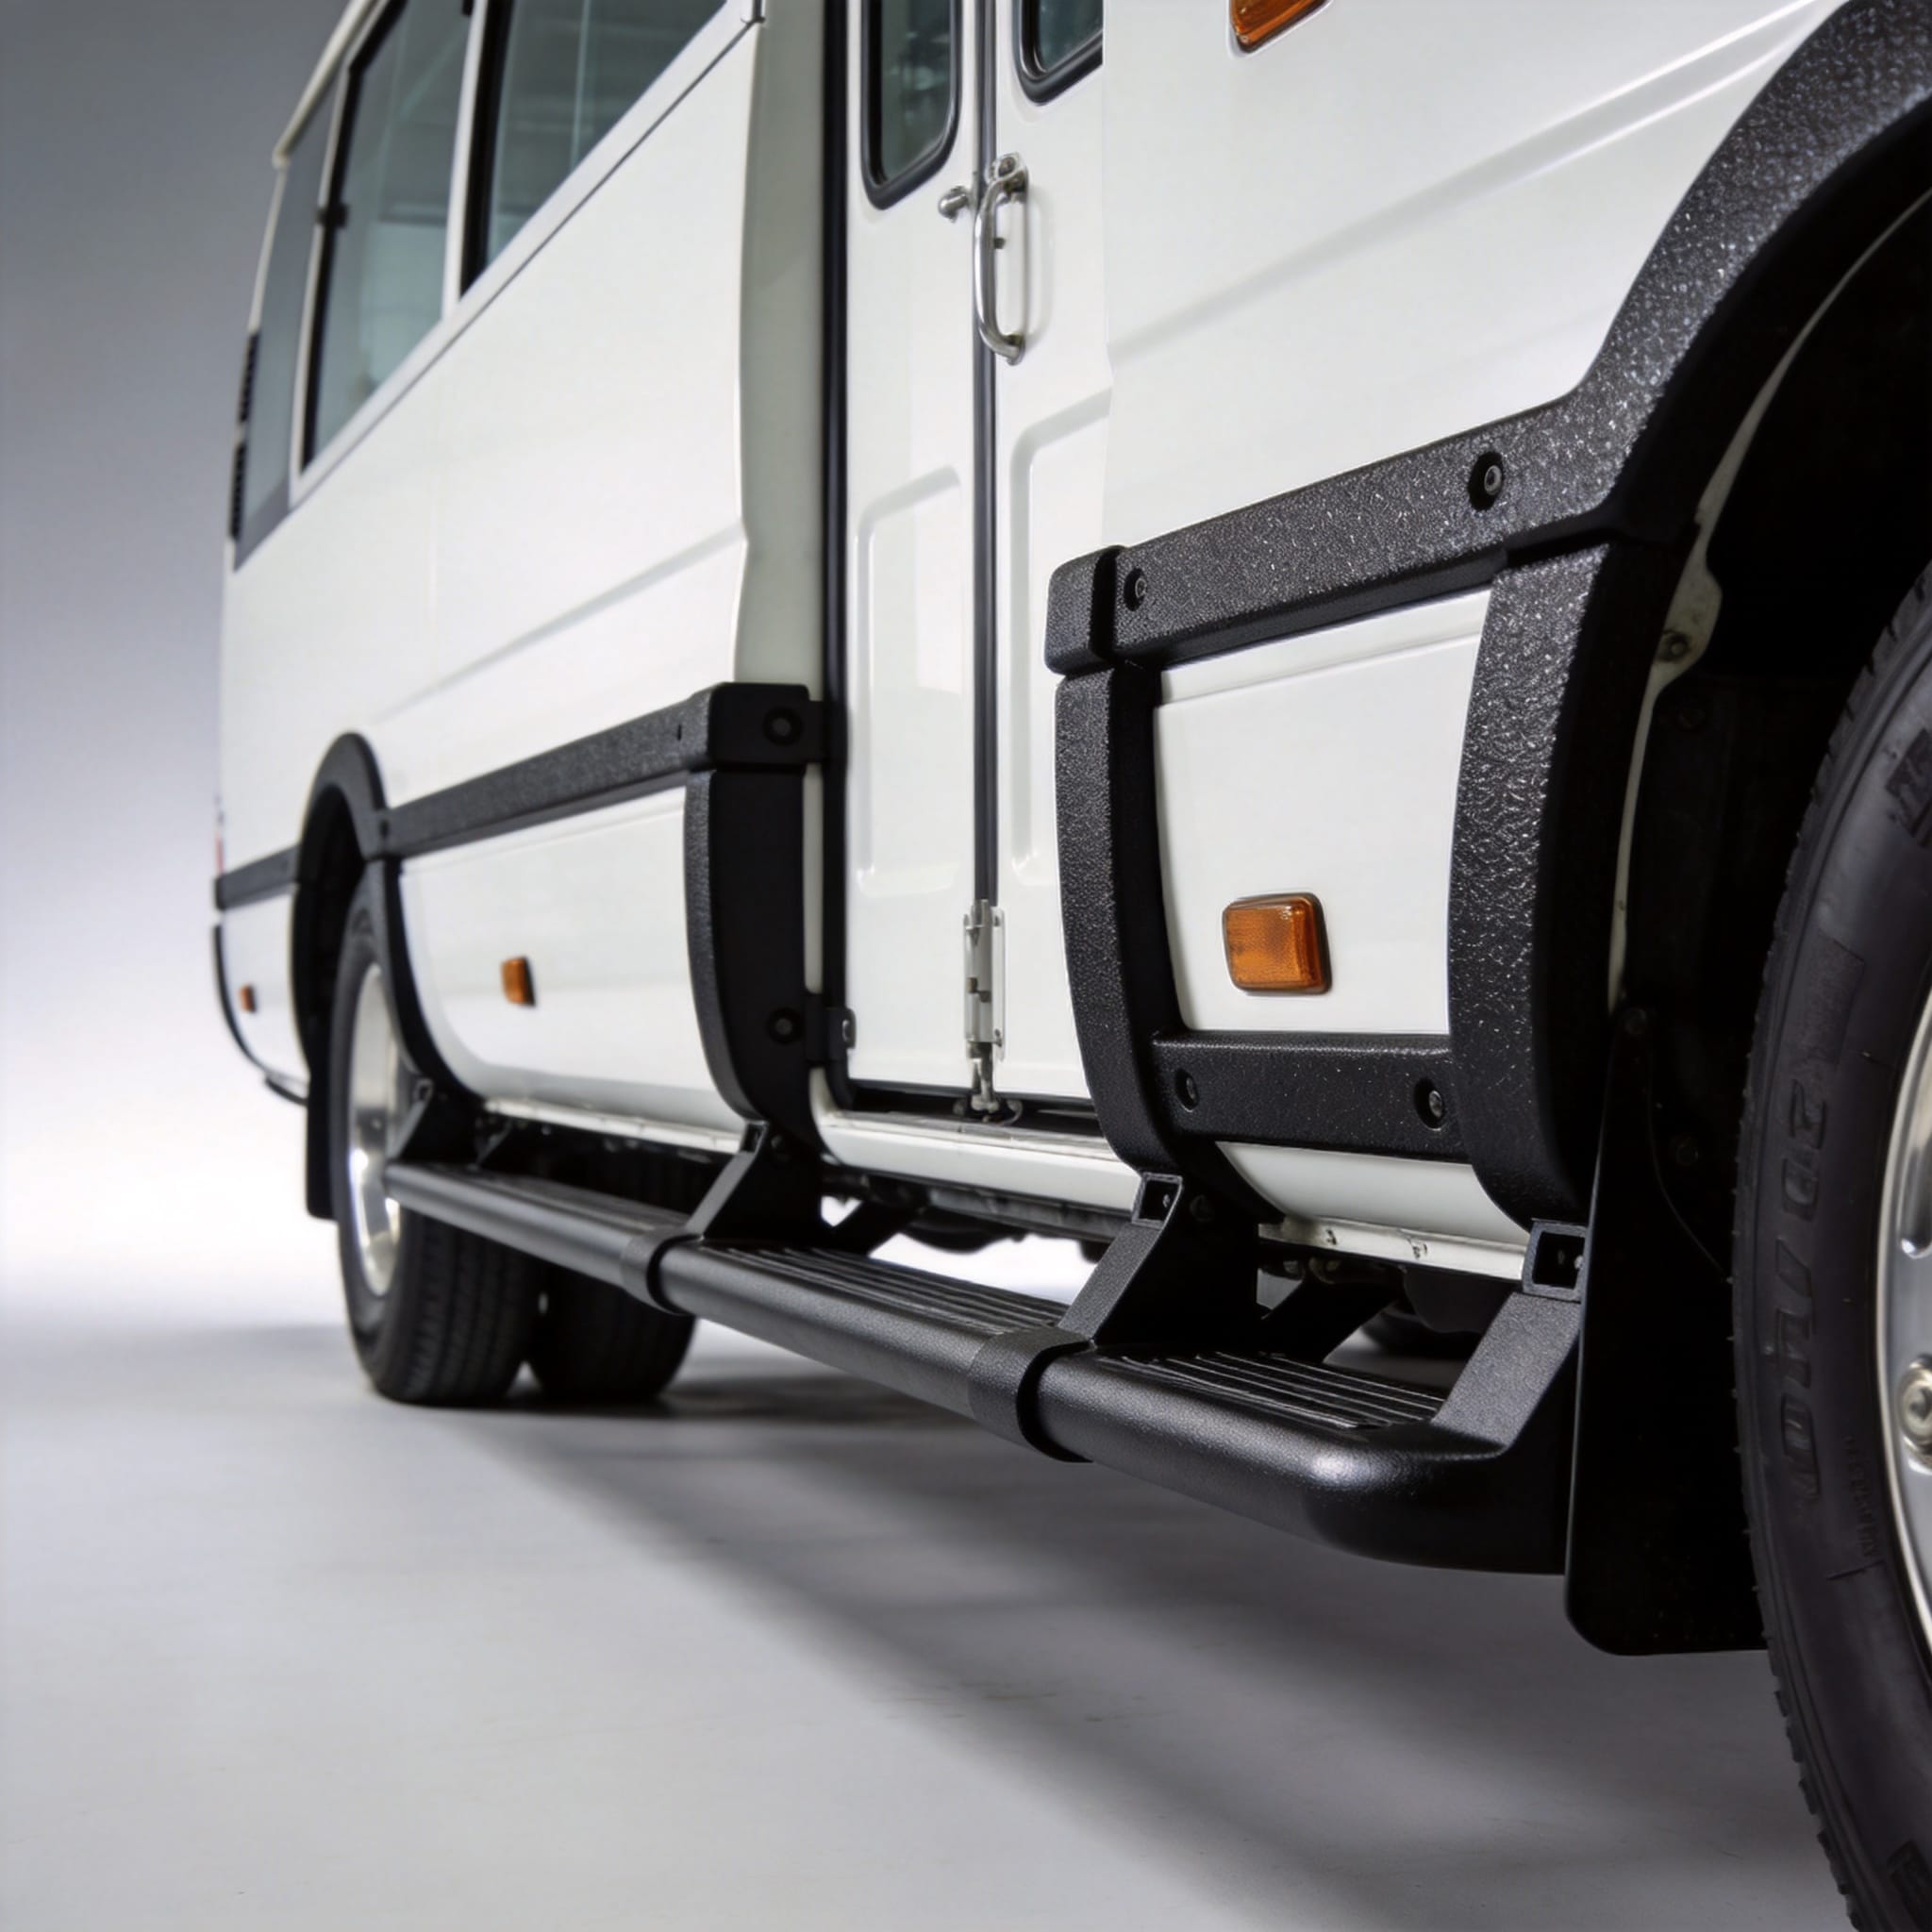
La carrosserie en blanc (BIW) désigne l'étape de la fabrication automobile où les éléments de tôlerie d'un véhicule sont soudés entre eux, avant l'application de la peinture, des garnitures et du groupe motopropulseur. Pour un véhicule tout-terrain (généralement un châssis d'autobus ou de camping-car de moyen tonnage), la carrosserie en blanc constitue la structure porteuse. Cette étape est cruciale car chaque étape d'assemblage ultérieure, de la pose des portes à l'installation du pare-brise, dépend de la précision dimensionnelle établie à ce stade.
Fort de 18 ans d'expérience en tant que spécialiste des structures en caisse (BIW) chez Coaster, j'ai supervisé la production de plus de 12 000 unités sur trois lignes de production. Le principal défi consiste non seulement à souder les panneaux, mais aussi à le faire avec une précision submillimétrique sur une structure pouvant dépasser 7 mètres de long. Un écart de 1,5 mm au niveau du montant A peut engendrer un jeu de 5 mm à la porte arrière, créant des infiltrations et des problèmes de bruit de vent.
La structure en caisse d'un grand huit comprend généralement plus de 150 pièces embouties, dont les planchers, les panneaux latéraux, les arceaux de toit et les traverses. Ces éléments sont assemblés par soudage par points par résistance (RSW), soudage MIG (Metal Inert Gas) et collage structural. La précision dimensionnelle de cet assemblage est garantie par des normes d'ingénierie rigoureuses.
Pourquoi le contrôle de précision est important dans l'assemblage de la carrosserie en aluminium.
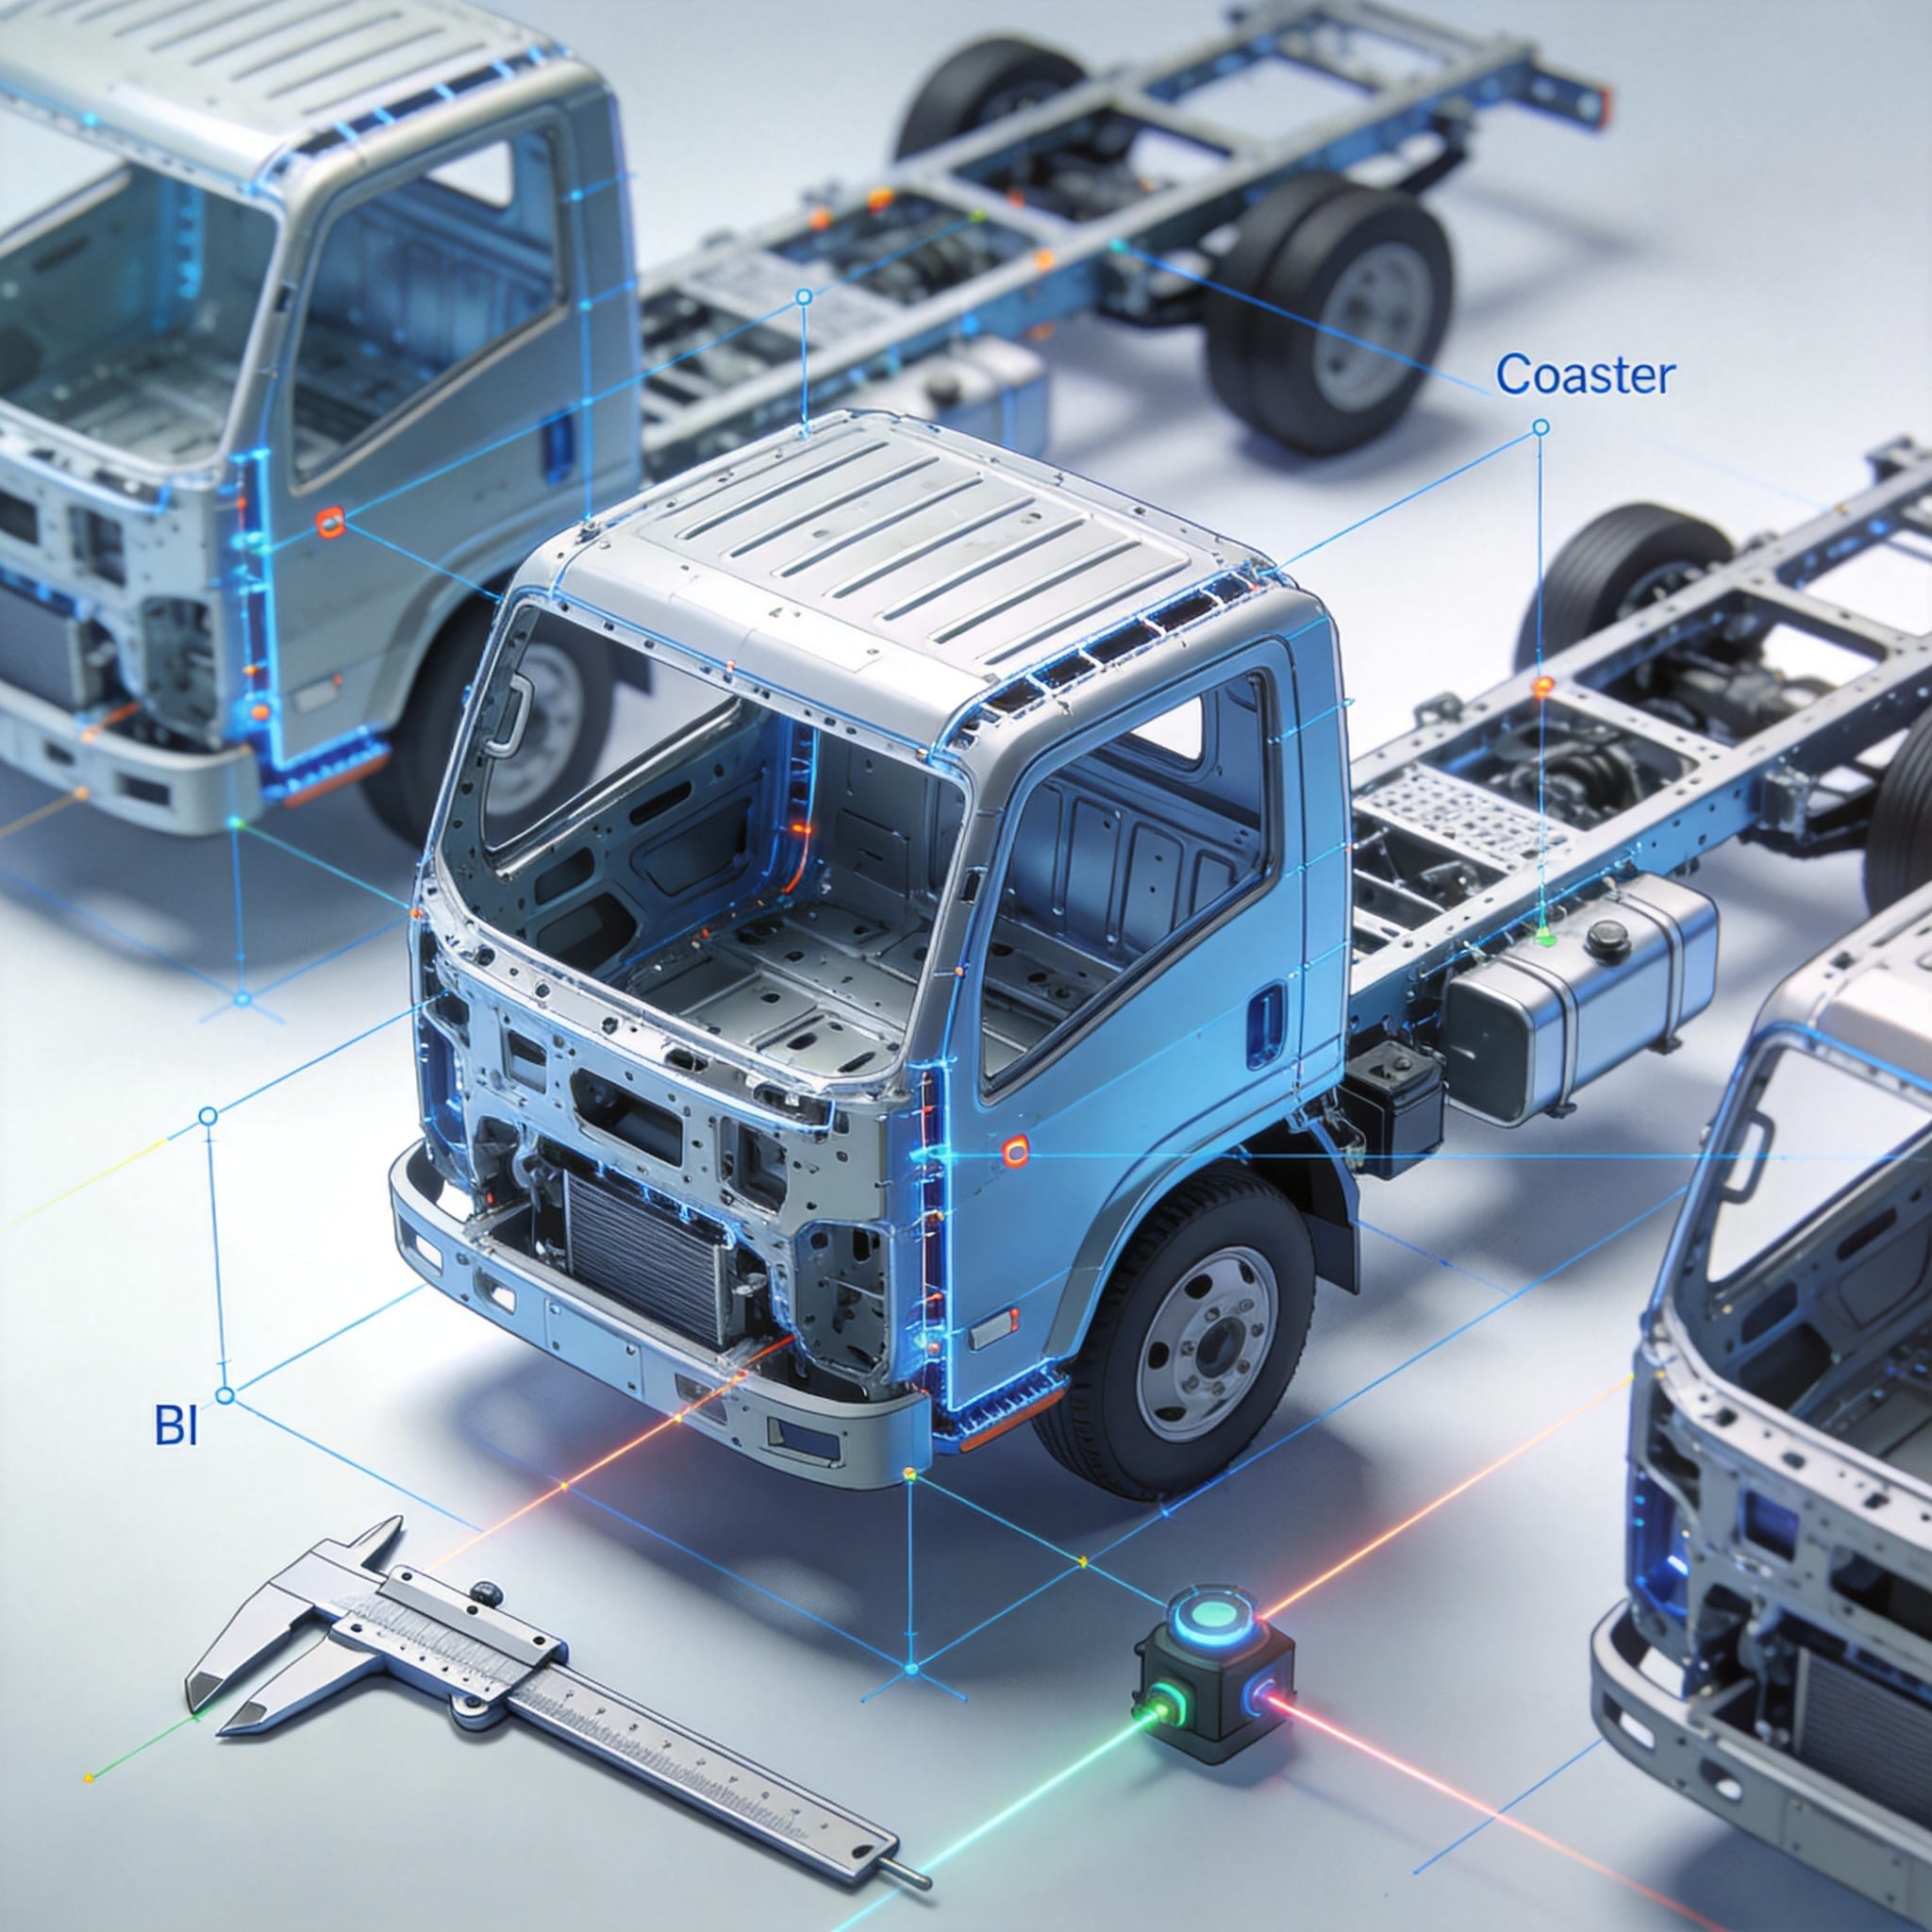
Le contrôle précis de l'assemblage de la carrosserie a un impact direct sur la qualité, la sécurité et le coût de production des véhicules. Un écart dimensionnel de seulement 2 mm peut impacter les étapes suivantes. Par exemple, lors du lancement en 2023 d'un nouveau modèle de minibus 22 places, mon équipe a enregistré un taux de rebut de 121 TP3T sur les portes en raison d'un décalage de 1,8 mm au niveau de la soudure du panneau latéral. Cela a engendré des coûts de retouche de 1 TP4T47 000 € en un seul mois.
Il existe trois raisons principales pour lesquelles un contrôle précis est non négociable pour la structure interne des montagnes russes :
- Sécurité et performances en cas de collision : La caisse en tôle (BIW) constitue le principal vecteur de charge lors d'une collision. Des brides de soudure mal alignées réduisent la résistance des joints. Une étude de la National Highway Traffic Safety Administration (NHTSA) indique qu'un mauvais ajustement peut réduire l'absorption d'énergie lors d'un impact jusqu'à 151 000 tonnes dans les structures d'autobus (NHTSA, 2021).
- Infiltration d'eau et de poussière : Des espaces supérieurs à 1,0 mm au niveau de la jonction entre le toit et les panneaux latéraux permettent les infiltrations d'eau. Lors d'une inspection sur le terrain menée auprès de 300 unités Coaster, nous avons constaté que 681 TP3T des plaintes pour fuites provenaient d'espaces de soudure de la carrosserie dépassant 1,5 mm.
- Peinture et corrosion : Les arêtes vives ou les panneaux mal alignés peuvent engendrer des problèmes d'adhérence de la peinture. La norme J2340 de la Society of Automotive Engineers (SAE) spécifie que l'écart entre les bords exposés des panneaux doit être inférieur à 0,5 mm afin de garantir une couverture optimale par électrodéposition.
Pour atteindre ce niveau de contrôle, les fabricants utilisent une combinaison de dispositifs de fixation robustes, de contrôle statistique des processus (SPC) et de retour d'information en temps réel provenant de machines à mesurer tridimensionnelles (MMT). Sans ces systèmes, les variations naturelles des pièces embouties et les déformations dues au soudage s'accumulent rapidement.
Normes clés d'ajustement dimensionnel et application GD&T
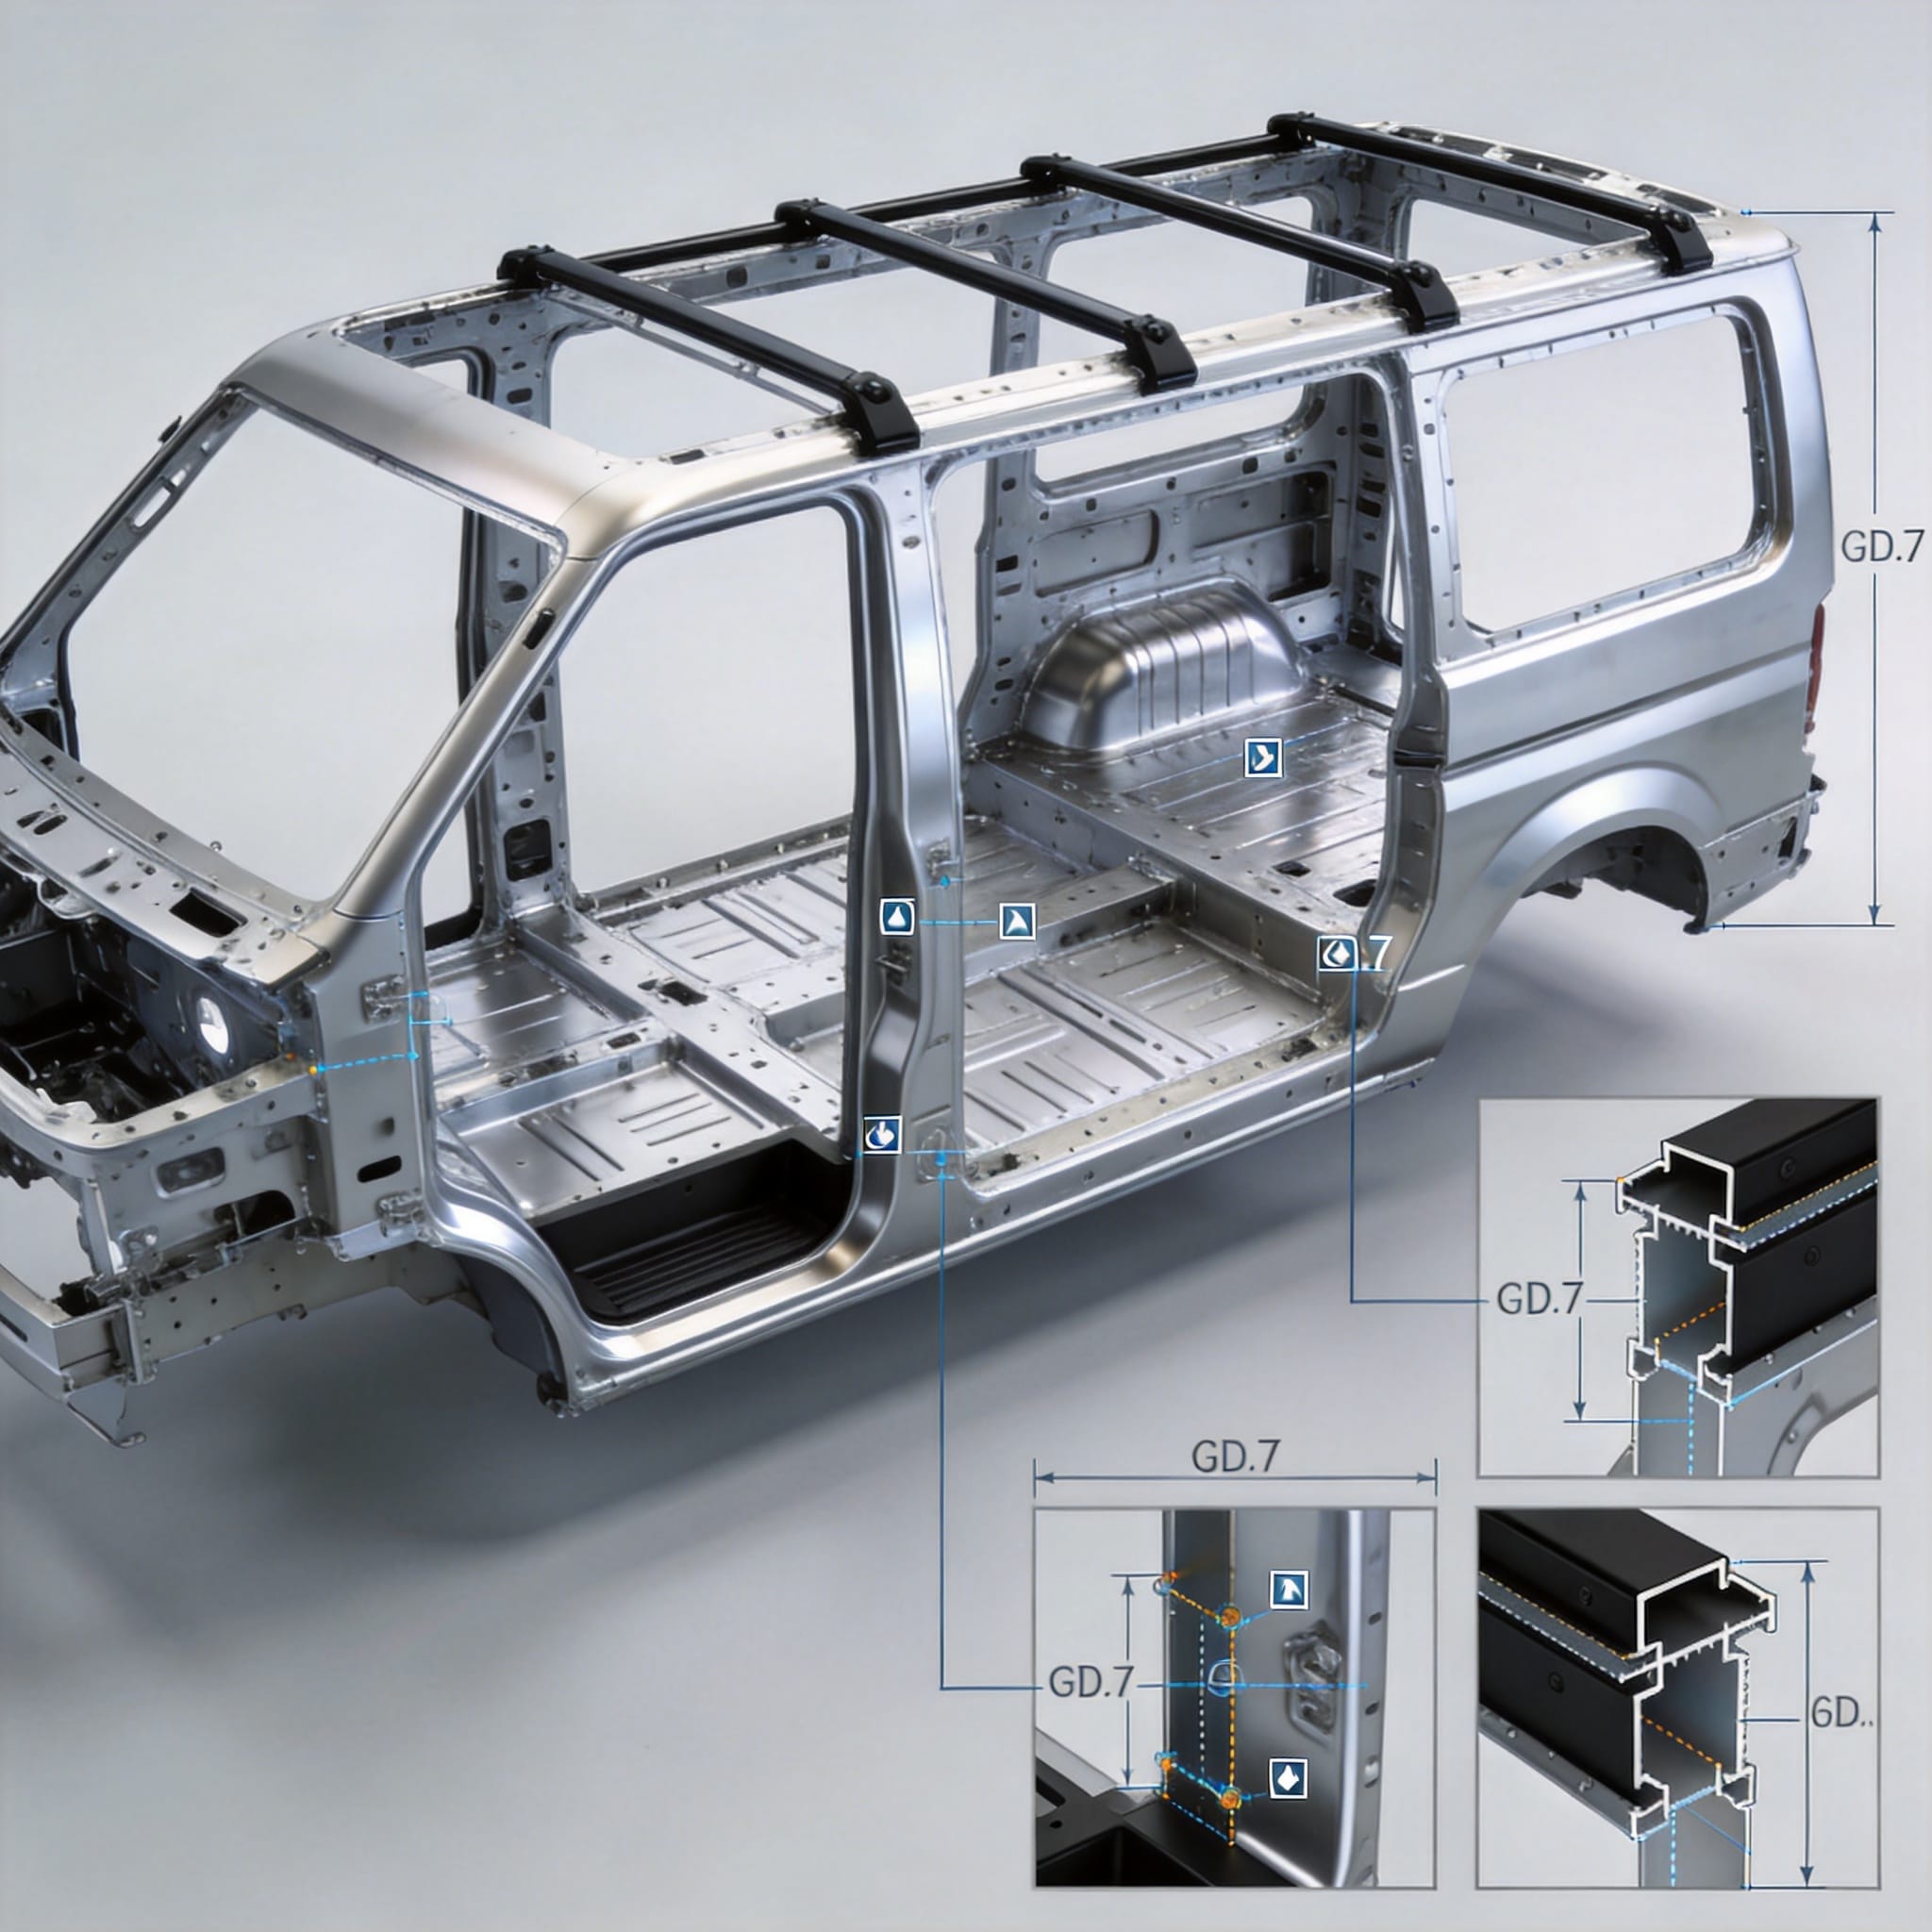
Le dimensionnement et le tolérancement géométriques (GD&T) constituent le langage utilisé pour définir les variations admissibles des éléments de structure. Pour les structures de montagnes russes, les contrôles GD&T les plus critiques concernent la tolérance de profil, la tolérance de position et la planéité. J'ai appliqué la norme ASME Y14.5-2018 à tous les projets que j'ai gérés depuis 2010.
Voici les trois contrôles GD&T les plus courants utilisés dans la structure BIW des montagnes russes et leurs valeurs typiques :
| Contrôle GD&T | Tolérance typique (mm) | Application sur Coaster BIW |
|---|---|---|
| Profil d'une surface | ±1,0 | Cadres d'ouverture de porte et ouvertures de pare-brise |
| Position (Position réelle) | ±0,5 | Trous de fixation pour la suspension et la transmission |
| Platitude | 0.8 | surfaces de contact du plancher pour les rails de siège |
Un exemple précis tiré de mes archives : sur le modèle Coaster XT 2022, la tolérance de positionnement des trous de fixation de la suspension avant était fixée à 0,5 mm. Lors de la production initiale, le contrôle par machine à mesurer tridimensionnelle (MMT) a révélé que 231 pièces (TP3T) dépassaient cette limite. En ajustant les cales de la matrice d’emboutissage de 0,3 mm, nous avons fait passer l’indice de capabilité du processus (Cpk) de 0,8 à 1,33, réduisant ainsi les problèmes d’alignement de la suspension de 901 pièces (TP3T).
Il est essentiel de se référer à Norme ASME Y14.5 pour les définitions officielles. De plus, Bibliothèque de normes SAE International fournit des directives spécifiques pour les structures de carrosserie automobile, notamment la norme J2340 pour la qualité de surface et la norme J1100 pour les dimensions des véhicules automobiles.
Méthodes de mesure en situation réelle et données de cas
La mesure de l'ajustement dimensionnel d'une caisse en tôle d'acier complète pour un sous-marin exige une approche systématique. Dans mon usine, nous utilisons un protocole de mesure en trois étapes : contrôles en cours de production, audit CMM après soudage et rapport dimensionnel final. Les données suivantes proviennent d'une étude de 12 mois menée sur notre ligne de production entre mars 2023 et février 2024.
Outils et méthodes de mesure :
- Bras de machine à mesurer tridimensionnelle portable (FARO Gage) : Utilisé pour l'inspection au sol des points critiques. Précision : ±0,025 mm. Nous mesurons 50 points par caisse en tôle.
- Suivi laser (Leica AT960) : Utilisé pour l'analyse dimensionnelle complète du corps. Précision : ±0,015 mm par mètre. Nous effectuons cette analyse sur un appareil par poste.
- Jauges d'écartement et d'affleurement : Mesure manuelle des écarts entre les panneaux à 20 emplacements par unité. Objectif : 3,5 mm ±0,5 mm.
Au cours de la période d'étude, nous avons recueilli des données auprès de 1 040 unités BIW. L'écart moyen du profil au niveau de l'ouverture du pare-brise était de 0,87 mm, avec un écart type de 0,31 mm. La zone présentant les moins bonnes performances était celle de la fixation inférieure de la charnière de la porte arrière, avec un écart moyen de 1,42 mm dû à une déformation de soudure provenant du panneau de fermeture du cadre arrière.
Notre action corrective a consisté à modifier la séquence de soudage, passant d'une soudure continue à une soudure par points (20 mm de soudure, 30 mm d'espacement). Cela a permis de réduire l'écart moyen à 0,73 mm en trois semaines. La méthodologie complète est conforme aux recommandations de la Institut national des normes et de la technologie (NIST) pour la métrologie dimensionnelle en fabrication.
Problèmes d'ajustement courants et analyse des causes profondes
Malgré des normes rigoureuses, des problèmes d'ajustement surviennent. Fort de mon expérience dans le dépannage de plus de 200 problèmes de fabrication de carrosseries, j'ai constaté que les causes les plus fréquentes se répartissent en trois catégories : variations d'emboutissage, déformations de soudure et usure des outillages. Vous trouverez ci-dessous une description détaillée des problèmes et de leurs solutions habituelles.
Les 3 principaux problèmes d'ajustement (données de l'année de production 2023) :
- Variation de l'écart entre le panneau latéral et le toit (38% de tous les défauts) : Causé par un retour élastique irrégulier lors de l'emboutissage. Solution : Mise en place d'un contrôle optique 100% des panneaux entrants et ajustement de la force de la presse plieuse par 5%.
- Ouverture de porte torsadée (défauts 27%) : Causé par un retrait irrégulier de la soudure le long de l'anneau de porte. Solution : Réduction du diamètre de la buse du pistolet de soudage de 16 mm à 13 mm afin de diminuer l'apport de chaleur. Ceci a permis de réduire la torsion de 2,1 mm à 0,9 mm.
- Déformation du plancher (22% de défauts) : Causé par un serrage insuffisant lors du soudage. Solution : Ajout de quatre pinces pneumatiques supplémentaires au dispositif de fixation du plancher, réduisant ainsi l’écart de planéité de 1,5 mm à 0,6 mm.
Pour chaque problème, nous effectuons une analyse d'Ishikawa (diagramme en arêtes de poisson). Les principales variables évaluées sont : la variation d'épaisseur du matériau, les paramètres de courant et de temps de soudage, l'usure des goupilles de positionnement et la température ambiante (qui influe sur la dilatation thermique de la structure de 7 mètres de long). Un article publié dans le Journal of Manufacturing Processes (Vol. 58, 2020), évalué par des pairs, confirme qu'une variation de température ambiante de 10 °C peut entraîner une variation dimensionnelle de 0,4 mm dans une structure en acier de type BIW.
Pour garantir une précision durable, nous recommandons un étalonnage hebdomadaire des dispositifs de fixation et un audit mensuel par machine à mesurer tridimensionnelle (MMT) des carrosseries modèles. Ces pratiques sont conformes aux exigences du système de management de la qualité de la norme IATF 16949, la norme de référence du secteur automobile en matière de prévention des défauts.
En comprenant ces principes et en appliquant des protocoles de mesure rigoureux, toute équipe d'ingénierie peut atteindre la précision submillimétrique requise pour une caisse en tôle de haute qualité. L'essentiel est de considérer l'ajustement dimensionnel non pas comme une étape d'inspection finale, mais comme une activité de contrôle de processus continue, depuis le premier estampage jusqu'à la soudure finale.


 English
 Русский
 Español
 Français
 Deutsch
