
Tabla de contenido
¿Qué es la carrocería en blanco (BIW) de un Coaster?
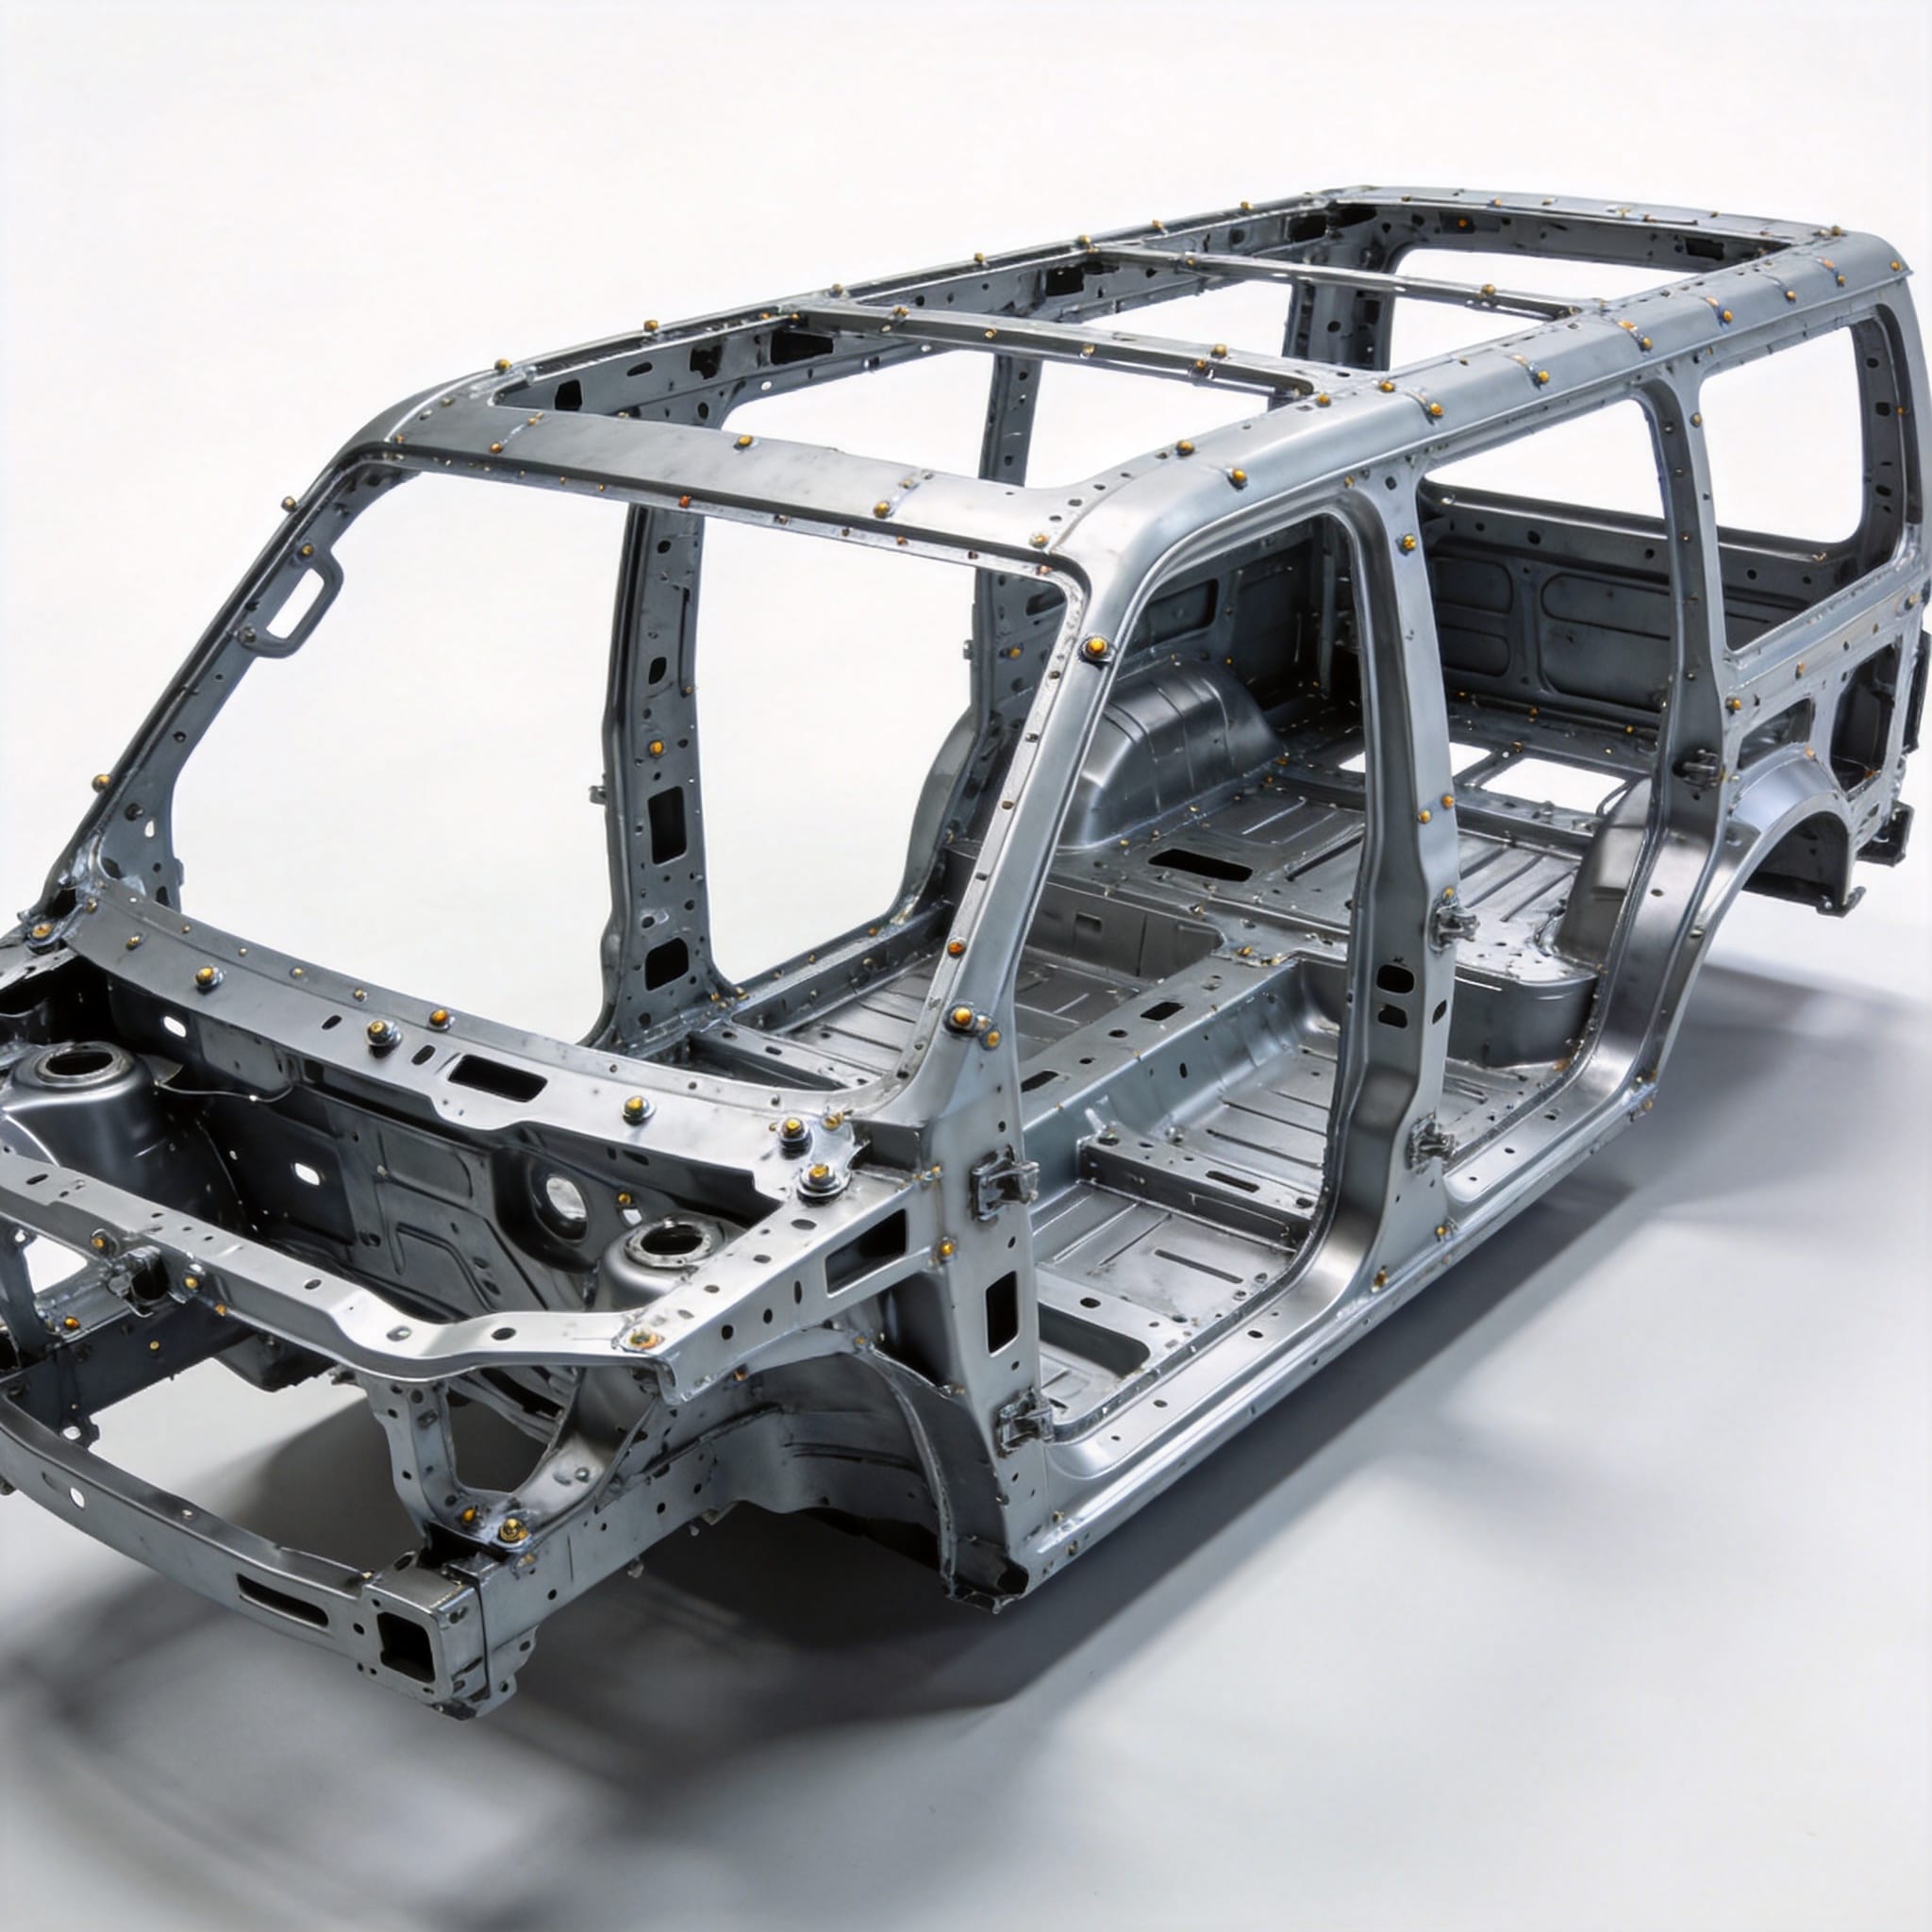
La carrocería en blanco (BIW, por sus siglas en inglés) se refiere a la etapa de la fabricación automotriz en la que se sueldan los componentes de chapa metálica del vehículo, antes de la aplicación de la pintura, los acabados y el sistema de propulsión. En el caso de un autobús de servicio mediano o un chasis de vehículo recreativo, la BIW constituye la estructura básica. Esta etapa es fundamental, ya que cada paso de ensamblaje posterior, desde la colocación de las puertas hasta la instalación del parabrisas, depende de la precisión dimensional establecida en esta fase.
En mis 18 años de experiencia como especialista en carrocerías Coaster, he supervisado el lanzamiento de más de 12 000 unidades en tres líneas de producción. El principal desafío no reside solo en soldar los paneles, sino en hacerlo con una precisión submilimétrica en una estructura que puede medir más de 7 metros de largo. Una desviación de 1,5 mm en el pilar A puede generar una separación de 5 mm en la puerta trasera, creando fugas de aire y problemas de ruido del viento.
La carrocería de un crucero suele constar de más de 150 piezas estampadas individuales, incluyendo los paneles del piso, los paneles laterales, los arcos del techo y los travesaños. Estas se unen mediante una combinación de soldadura por puntos por resistencia (RSW), soldadura MIG (soldadura por arco metálico con gas inerte) y adhesivos estructurales. La integridad dimensional de este conjunto se rige por estrictas normas de ingeniería.
Por qué el control de precisión es importante en el ensamblaje de carrocerías
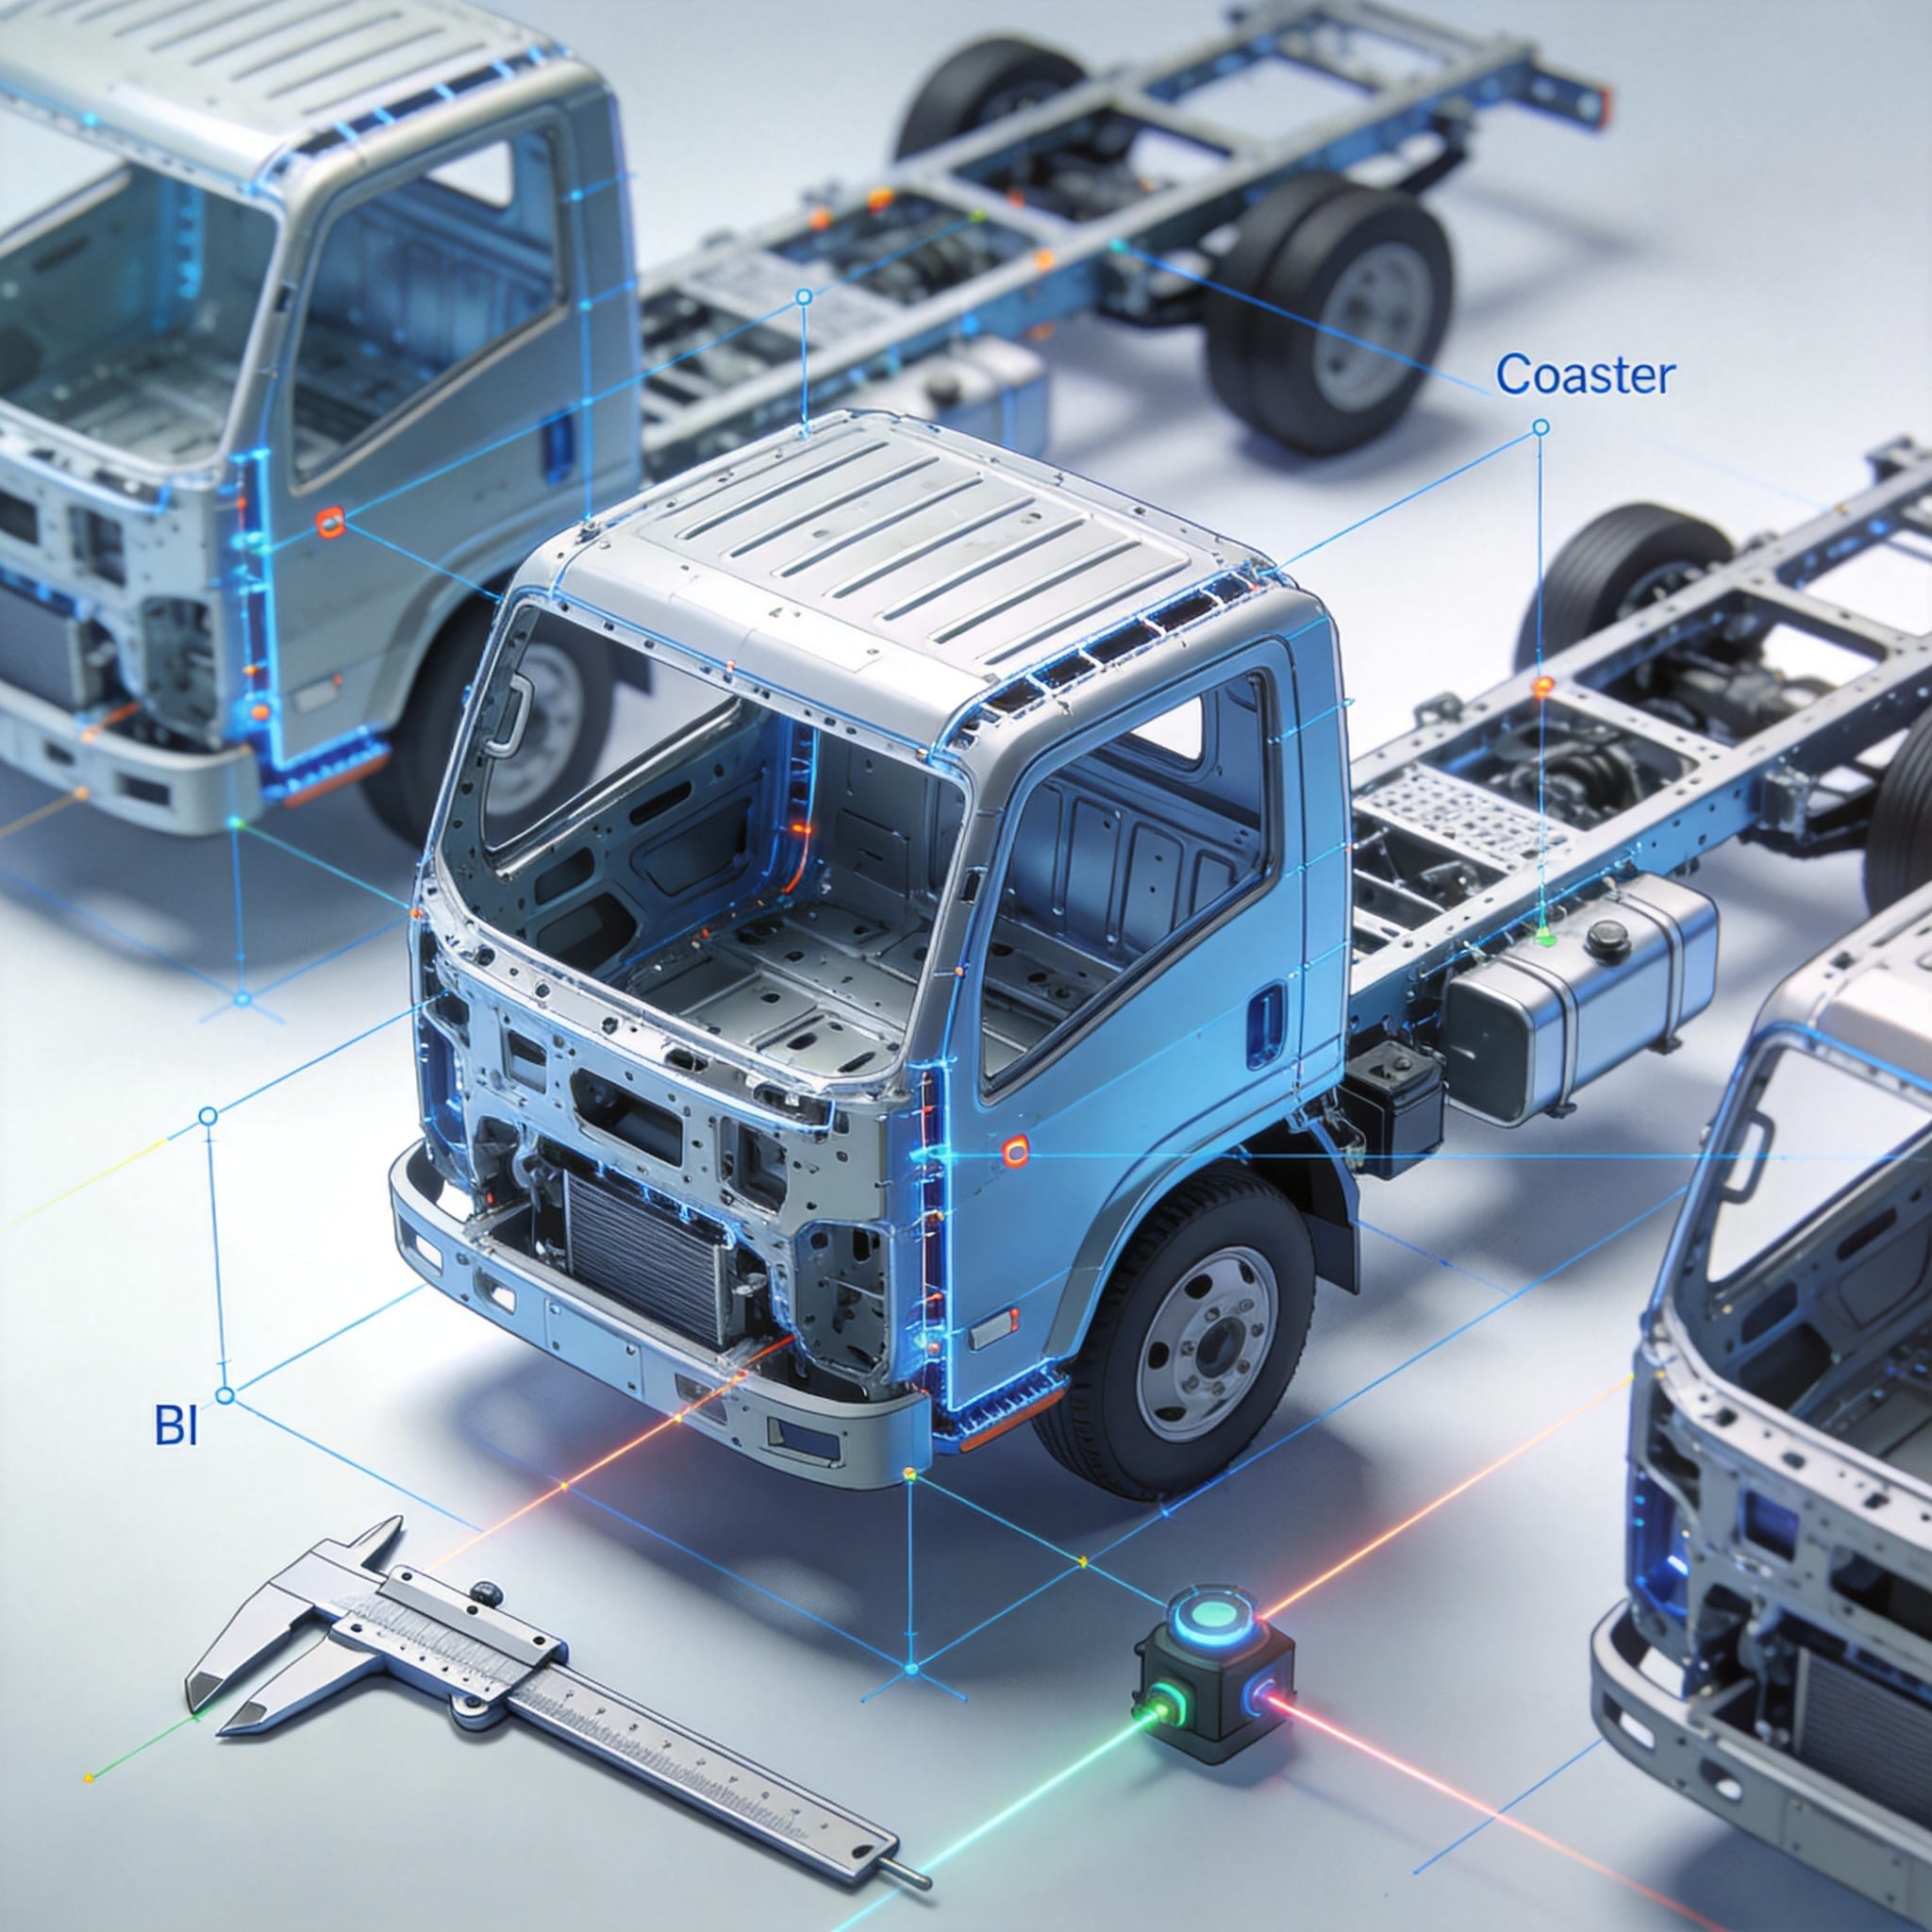
El control de precisión en el ensamblaje de la carrocería impacta directamente en la calidad, la seguridad y el costo de producción del vehículo. Incluso una desviación de 2 mm en el ajuste dimensional afecta los procesos posteriores. Por ejemplo, durante el lanzamiento en 2023 de un nuevo modelo de minibús de 22 plazas, mi equipo registró una tasa de rechazo de 12% en los ensamblajes de puertas debido a un desplazamiento de 1,8 mm en la ubicación de la soldadura del panel lateral. Esto resultó en costos de retrabajo de $47 000 en un solo mes.
Existen tres razones principales por las que el control de precisión es indispensable para la carrocería de los vagones de montaña:
- Seguridad y comportamiento en caso de colisión: La carrocería es la principal vía de impacto en caso de colisión. Las bridas de soldadura desalineadas reducen la resistencia de la unión. Un estudio de la Administración Nacional de Seguridad del Tráfico en Carreteras (NHTSA, por sus siglas en inglés) indica que un ajuste deficiente puede reducir la absorción de energía en caso de colisión hasta en 151 TP3T en las estructuras de autobuses (NHTSA, 2021).
- Entrada de agua y polvo: Las holguras mayores de 1,0 mm en la unión del panel entre el techo y el lateral permiten la entrada de agua. En un estudio de campo realizado en 300 unidades de transbordadores, encontramos que 681 de las quejas por fugas se originaron por holguras en las soldaduras de la carrocería que superaban los 1,5 mm.
- Pintura y corrosión: Los bordes afilados o los paneles desalineados generan problemas de adherencia de la pintura. La norma J2340 de la Sociedad de Ingenieros Automotrices (SAE) especifica que los bordes expuestos de los paneles deben tener una separación inferior a 0,5 mm para garantizar una correcta cobertura del recubrimiento electroforético.
Para lograr este nivel de control, los fabricantes utilizan una combinación de sistemas de sujeción robustos, control estadístico de procesos (CEP) y retroalimentación en tiempo real de máquinas de medición por coordenadas (MMC). Sin estos sistemas, la variación natural en las piezas estampadas y la distorsión de la soldadura se acumulan rápidamente.
Normas clave de ajuste dimensional y aplicación de GD&T
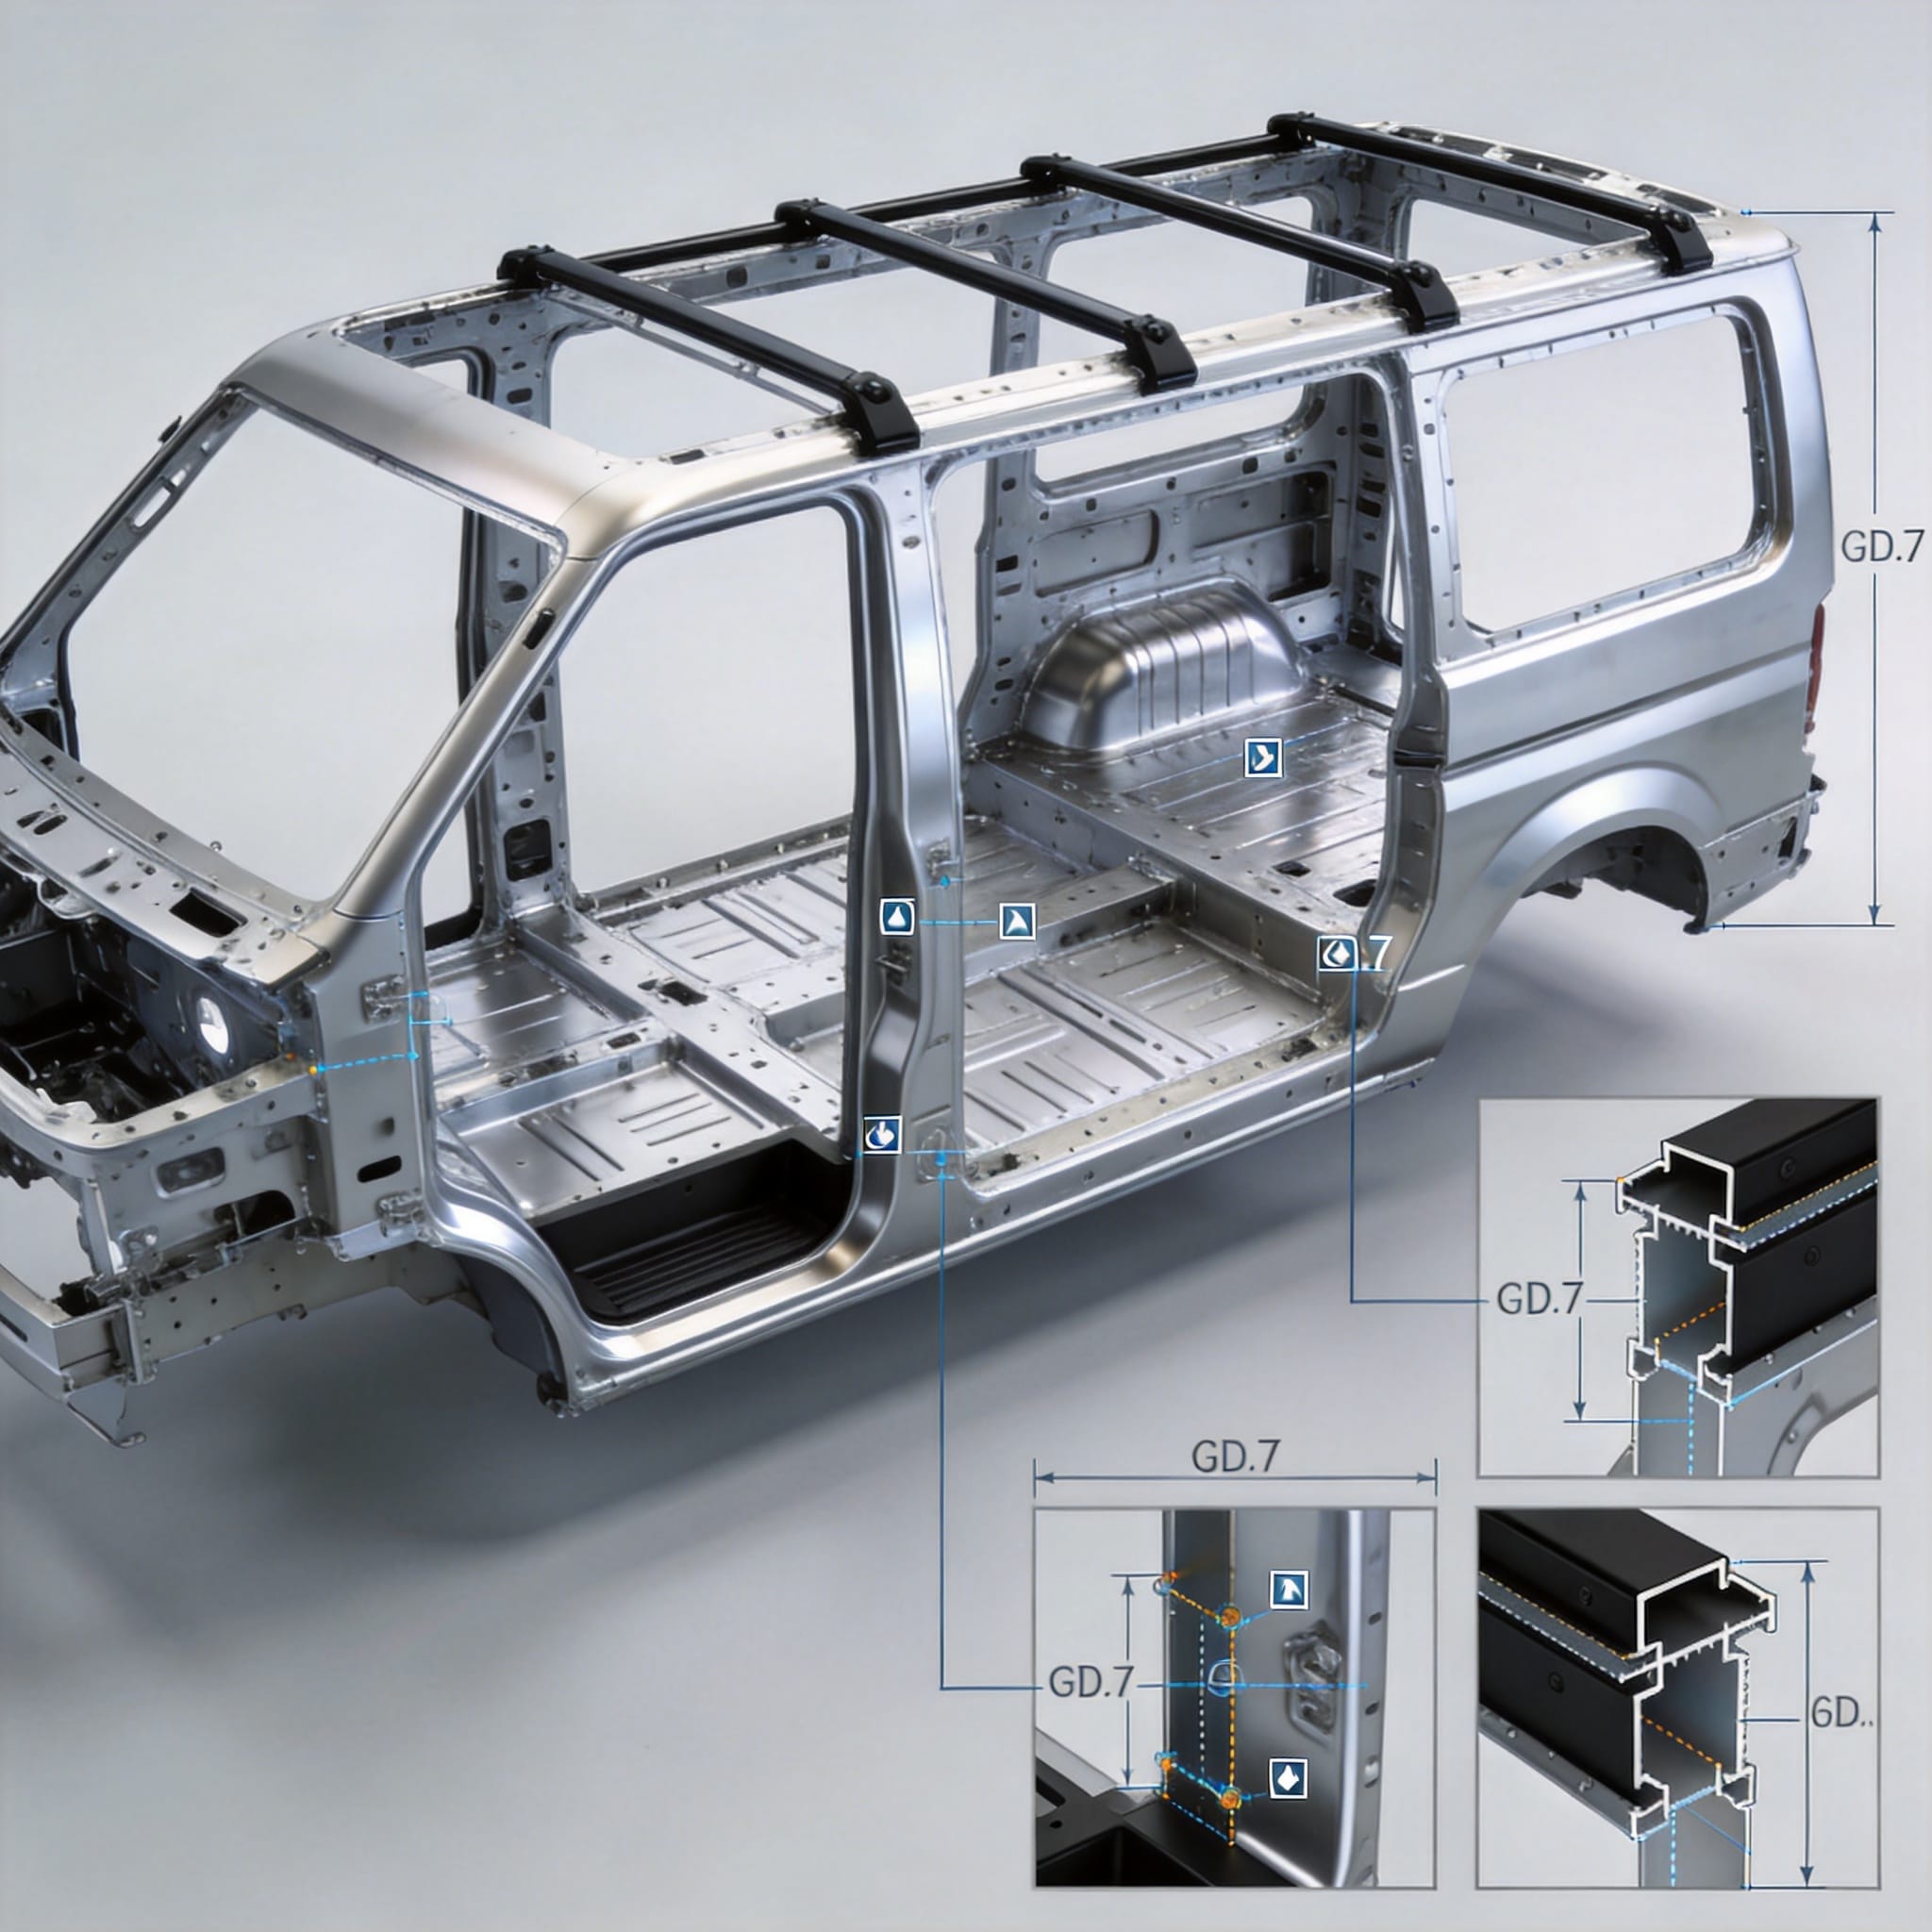
El dimensionamiento y tolerancia geométrica (GD&T) es el lenguaje utilizado para definir la variación aceptable en los componentes de la carrocería. Para las estructuras de los buques costeros, los controles GD&T más críticos incluyen la tolerancia de perfil, la tolerancia de posición y la planitud. He aplicado las normas ASME Y14.5-2018 en todos los proyectos que he gestionado desde 2010.
A continuación se muestran los tres controles GD&T más comunes utilizados en la carrocería de los autobuses costeros y sus valores típicos:
| Control GD&T | Tolerancia típica (mm) | Aplicación en Coaster BIW |
|---|---|---|
| Perfil de una superficie | ±1.0 | Marcos de apertura de puertas y aberturas del parabrisas |
| Posición (Posición verdadera) | ±0,5 | Orificios de montaje para la suspensión y la transmisión. |
| Llanura | 0.8 | Superficies de acoplamiento del piso para los rieles del asiento |
Un ejemplo concreto de mis registros: En el modelo Coaster XT 2022, la tolerancia de posición para los orificios de montaje de la suspensión delantera se estableció en 0,5 mm de posición real. Durante la producción inicial, la inspección con CMM reveló que 23% de piezas superaban este límite. Ajustando las arandelas de la matriz de estampado en 0,3 mm, logramos aumentar el índice de capacidad del proceso (Cpk) de 0,8 a 1,33, reduciendo los problemas de alineación de la suspensión en 90%.
Es esencial hacer referencia a la Norma ASME Y14.5 para definiciones oficiales. Además, el Biblioteca de normas de SAE International Proporciona directrices específicas para las estructuras de carrocerías de automóviles, incluidas la norma J2340 para la calidad de la superficie y la norma J1100 para las dimensiones de los vehículos de motor.
Métodos de medición del mundo real y datos de casos
La medición del ajuste dimensional en la carrocería de un vehículo tipo "costante" requiere un enfoque sistemático. En nuestras instalaciones, utilizamos un protocolo de medición de tres etapas: verificaciones durante el proceso, auditoría con máquina de medición por coordenadas (CMM) posterior a la soldadura e informe dimensional final. Los siguientes datos provienen de un estudio de 12 meses realizado en nuestra línea de producción entre marzo de 2023 y febrero de 2024.
Herramientas y métodos de medición:
- Brazo CMM portátil (FARO Gage): Se utiliza para la inspección in situ de puntos críticos. Precisión: ±0,025 mm. Medimos 50 puntos por carrocería.
- Rastreador láser (Leica AT960): Se utiliza para el análisis dimensional de cuerpos completos. Precisión: ±0,015 mm por metro. Realizamos este análisis en una unidad por turno.
- Calibradores de separación y de nivelación: Medición manual de las holguras entre paneles en 20 puntos por unidad. Objetivo: 3,5 mm ±0,5 mm.
Durante el período de estudio, recopilamos datos de 1040 unidades de carrocería. La desviación promedio del perfil en la abertura del parabrisas fue de 0,87 mm, con una desviación estándar de 0,31 mm. La ubicación con peor desempeño fue el área de montaje de la bisagra inferior de la puerta trasera, que presentó una desviación promedio de 1,42 mm debido a la distorsión de la soldadura del panel de cierre del marco trasero.
Nuestra acción correctiva consistió en cambiar la secuencia de soldadura de una sola costura continua a un patrón de soldadura por puntos (20 mm de soldadura, 30 mm de separación). Esto redujo la desviación promedio a 0,73 mm en tres semanas. La metodología completa es consistente con las directrices de la Instituto Nacional de Estándares y Tecnología (NIST) para metrología dimensional en la fabricación.
Problemas comunes de ajuste y análisis de la causa raíz
Incluso con estándares rigurosos, pueden surgir problemas de ajuste. Según mi experiencia solucionando más de 200 problemas de ensamblaje de carrocerías, las causas más comunes se dividen en tres categorías: variación en el estampado, distorsión por soldadura y desgaste de las fijaciones. A continuación, se presenta un desglose de los problemas y sus soluciones típicas.
Los 3 principales problemas de ajuste (datos del año de producción 2023):
- Variación del espacio entre el panel lateral y el techo (38% de todos los defectos): Causado por un efecto de recuperación elástica inconsistente en el estampado. Solución: Se implementó una inspección óptica 100% de los paneles entrantes y se ajustó el tonelaje de la prensa plegadora en 5%.
- Giro de apertura de puerta (27% de defectos): Causado por una contracción desigual de la soldadura a lo largo del anillo de la puerta. Solución: Se cambió el diámetro de la punta de la pistola de soldar de 16 mm a 13 mm para reducir el aporte de calor. Esto redujo la torsión de 2,1 mm a 0,9 mm.
- Deformación del piso (22% de defectos): Causado por una sujeción inadecuada durante la soldadura. Solución: Se añadieron cuatro abrazaderas neumáticas adicionales al soporte del piso, reduciendo la desviación de planitud de 1,5 mm a 0,6 mm.
Para cada problema, realizamos un análisis de diagrama de Ishikawa (Ishikawa). Las variables principales que evaluamos son: variación del espesor del material, ajustes de corriente y tiempo de soldadura, desgaste del pasador de posicionamiento de la fijación y temperatura ambiente (que afecta la expansión térmica de la estructura de 7 metros de longitud). Un artículo revisado por pares publicado en el Journal of Manufacturing Processes (Vol. 58, 2020) confirma que variaciones de temperatura ambiente de 10 °C pueden provocar un cambio dimensional de 0,4 mm en una estructura de carrocería de acero.
Para mantener la precisión a largo plazo, recomendamos un programa semanal de calibración de dispositivos y una auditoría mensual con máquina de medición por coordenadas (CMM) de las carrocerías maestras. Estas prácticas se ajustan a los requisitos del sistema de gestión de calidad de la norma IATF 16949, el estándar líder en la industria automotriz para la prevención de defectos.
Al comprender estos principios y aplicar protocolos de medición rigurosos, cualquier equipo de ingeniería puede lograr la precisión submilimétrica necesaria para una carrocería de alta calidad. La clave reside en considerar el ajuste dimensional no como una etapa de inspección final, sino como una actividad de control de proceso continuo, desde el primer estampado hasta la soldadura final.


 English
 Русский
 Español
 Français
 Deutsch
