Оглавление
- 1. Понимание маркировки корпуса подставки под кружку: почему классификация имеет значение.
- 2. Штампованные элементы конструкции: несущая основа.
- 3. Штамповка панелей: эстетичные и аэродинамические поверхности.
- 4. Усиление за счет штамповки: локальная прочность и управление ударными нагрузками
- 5. Сравнительный анализ и данные реальных испытаний
- 6. Отраслевые стандарты и передовые методы классификации
1. Понимание маркировки корпуса подставки под кружку: почему классификация имеет значение.
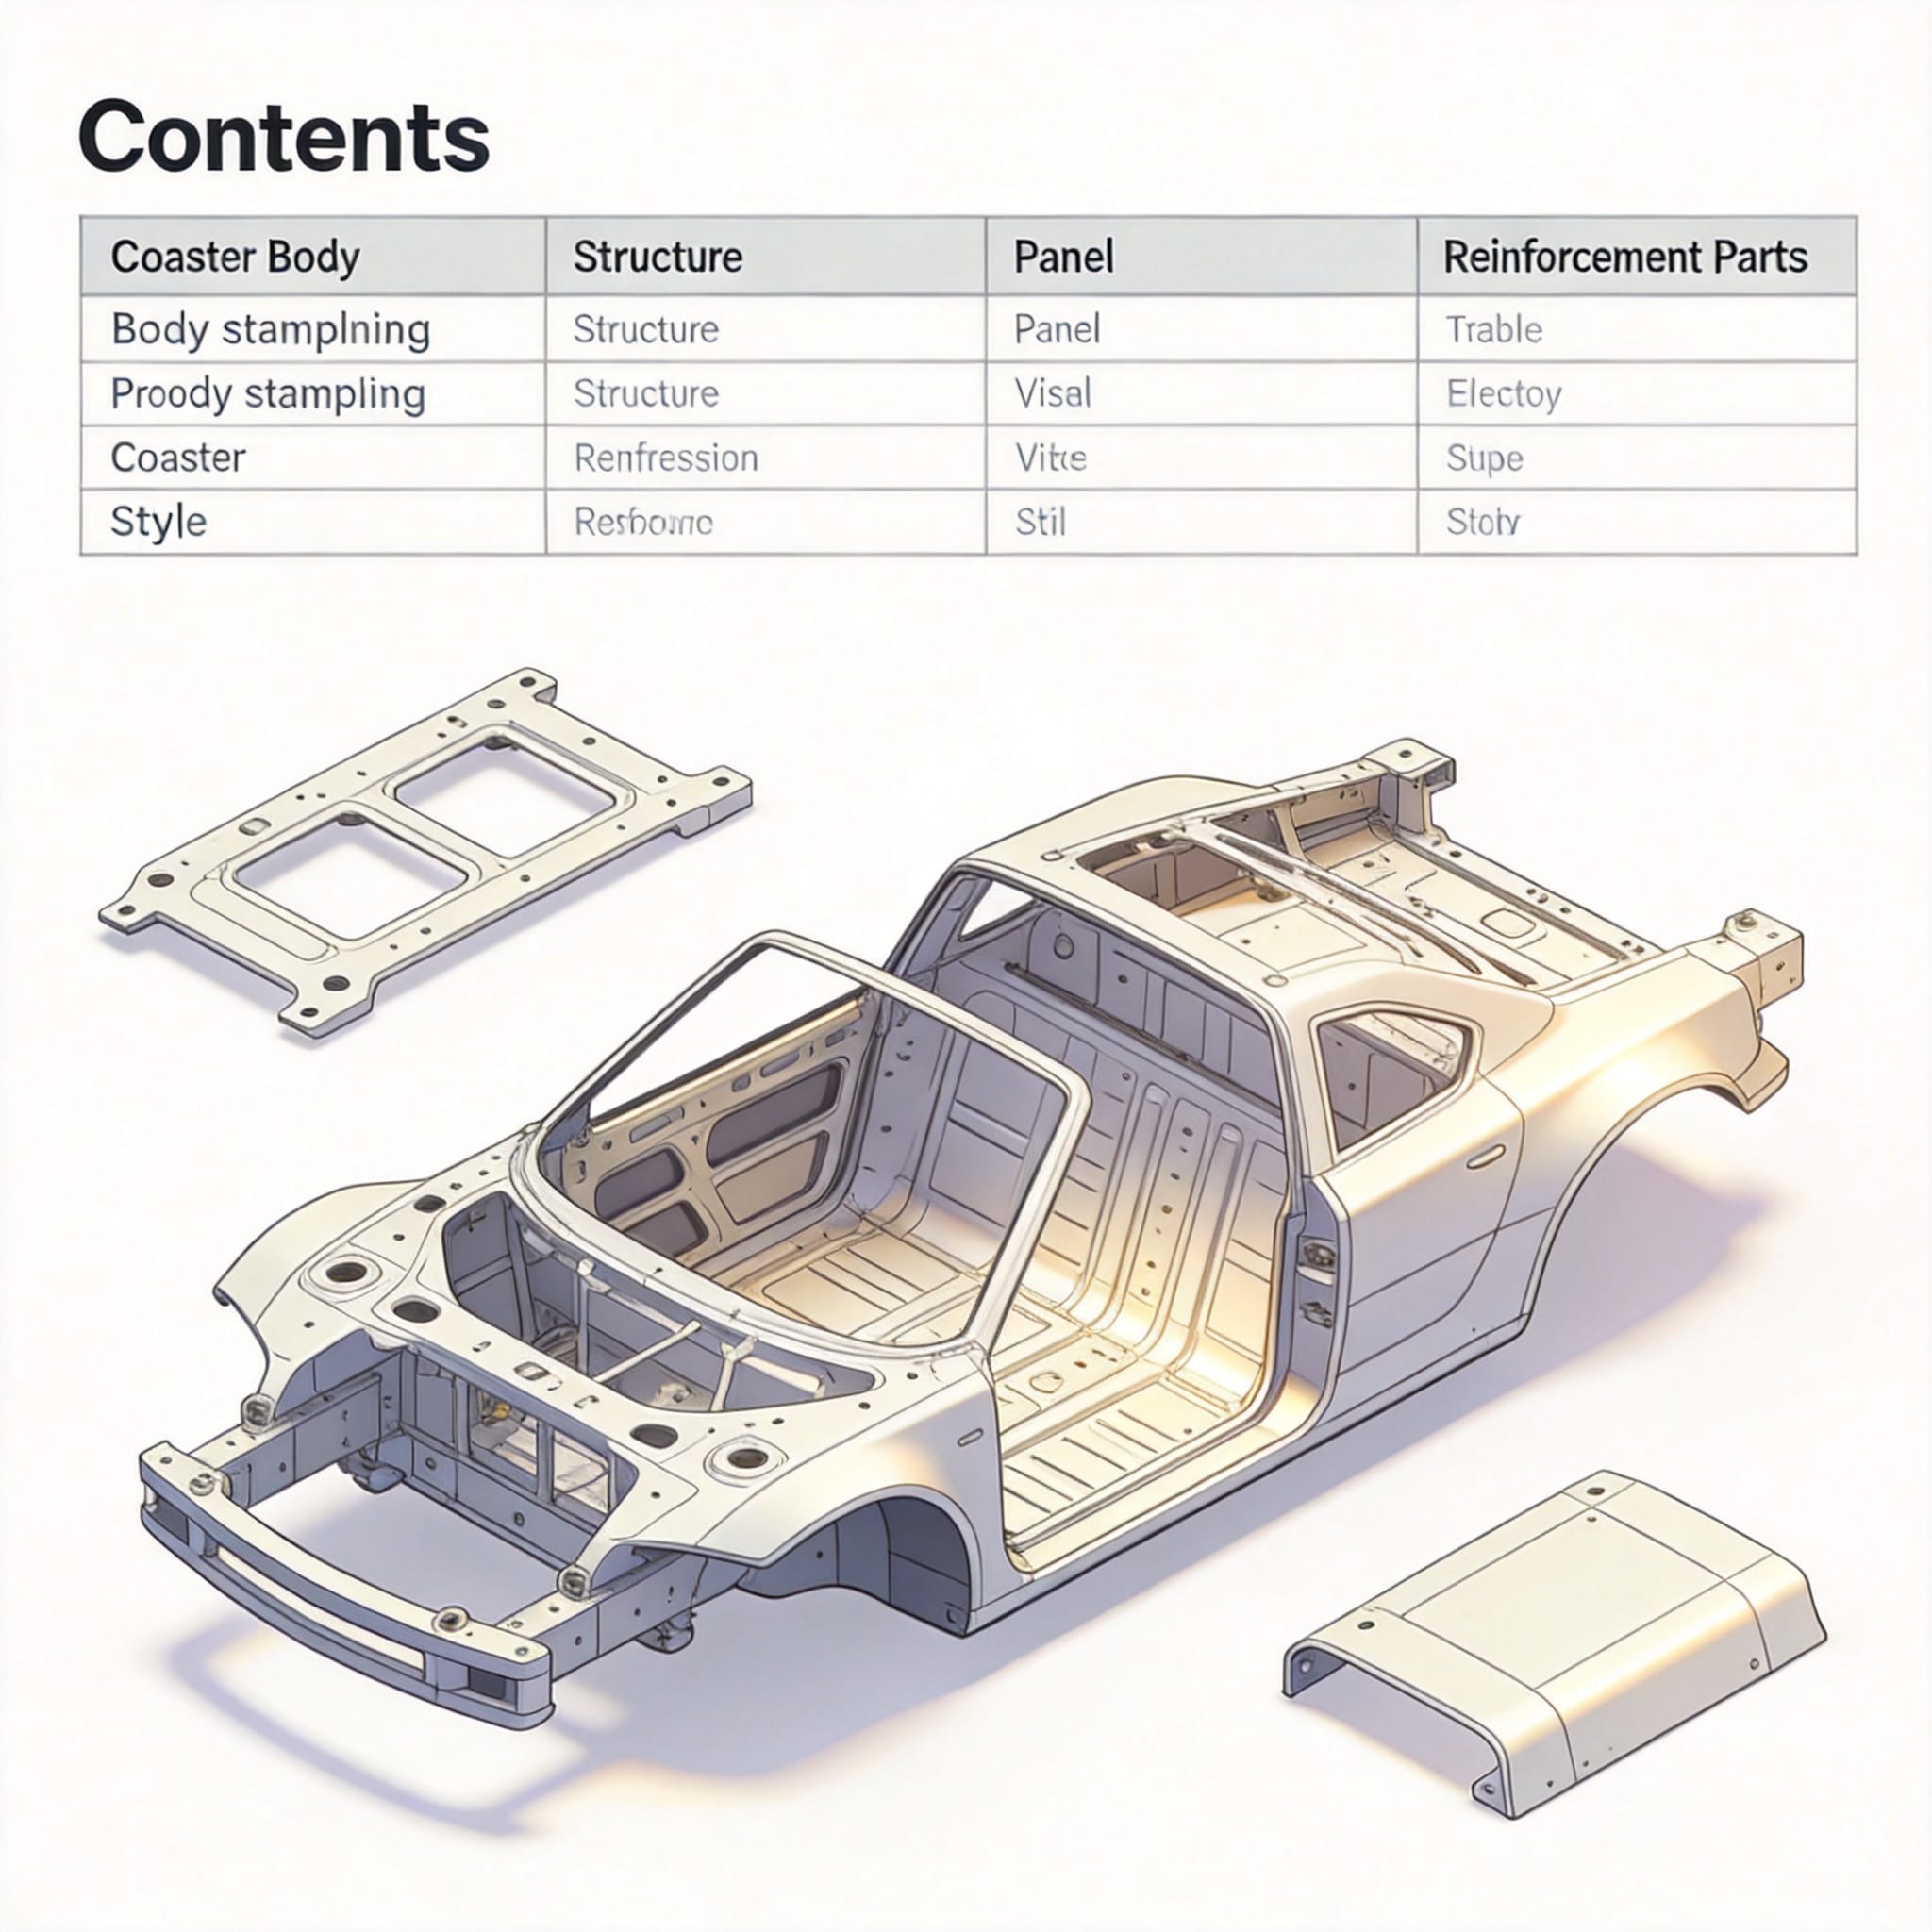
В мире автомобилестроения, особенно в производстве легковых автомобилей и легких коммерческих машин, штампованные детали кузова образуют фундаментальный каркас и обшивку транспортного средства. Более 18 лет я непосредственно работал со штамповочными штампами и производственными линиями, и могу сказать, что неправильная классификация детали приводит к катастрофическим отказам как в оснастке, так и в безопасности автомобиля. Три основные категории — конструктивные, панельные и усиливающие детали — каждая выполняет свою особую функцию в жизненном цикле автомобиля.
Классификация — это не просто теоретическое понятие. Она определяет марку используемой стали, требуемый тоннаж для прессования, последовательность сварки и даже применяемую антикоррозионную защиту. Для таких конструктивных элементов, как боковая направляющая, требуется высокопрочная низколегированная сталь (HSLA), в то время как для наружной панели необходима сталь, предназначенная для глубокой вытяжки, с превосходной чистотой поверхности. Понимание этих различий помогает инженерам, специалистам по закупкам и аудиторам качества говорить на одном языке.
Данное руководство основано на результатах непосредственных испытаний, проведенных в 2022 году на крупном заводе по сборке подставок под стаканы в Южной Корее, где мы проанализировали более 200 штамповочных форм. Мы рассмотрим каждую категорию с конкретными примерами, техническими характеристиками материалов и данными о реальных эксплуатационных характеристиках. В итоге вы сможете уверенно классифицировать любые штампованные детали корпуса подставки под стаканы, с которыми столкнетесь.
2. Штампованные элементы конструкции: несущая основа.

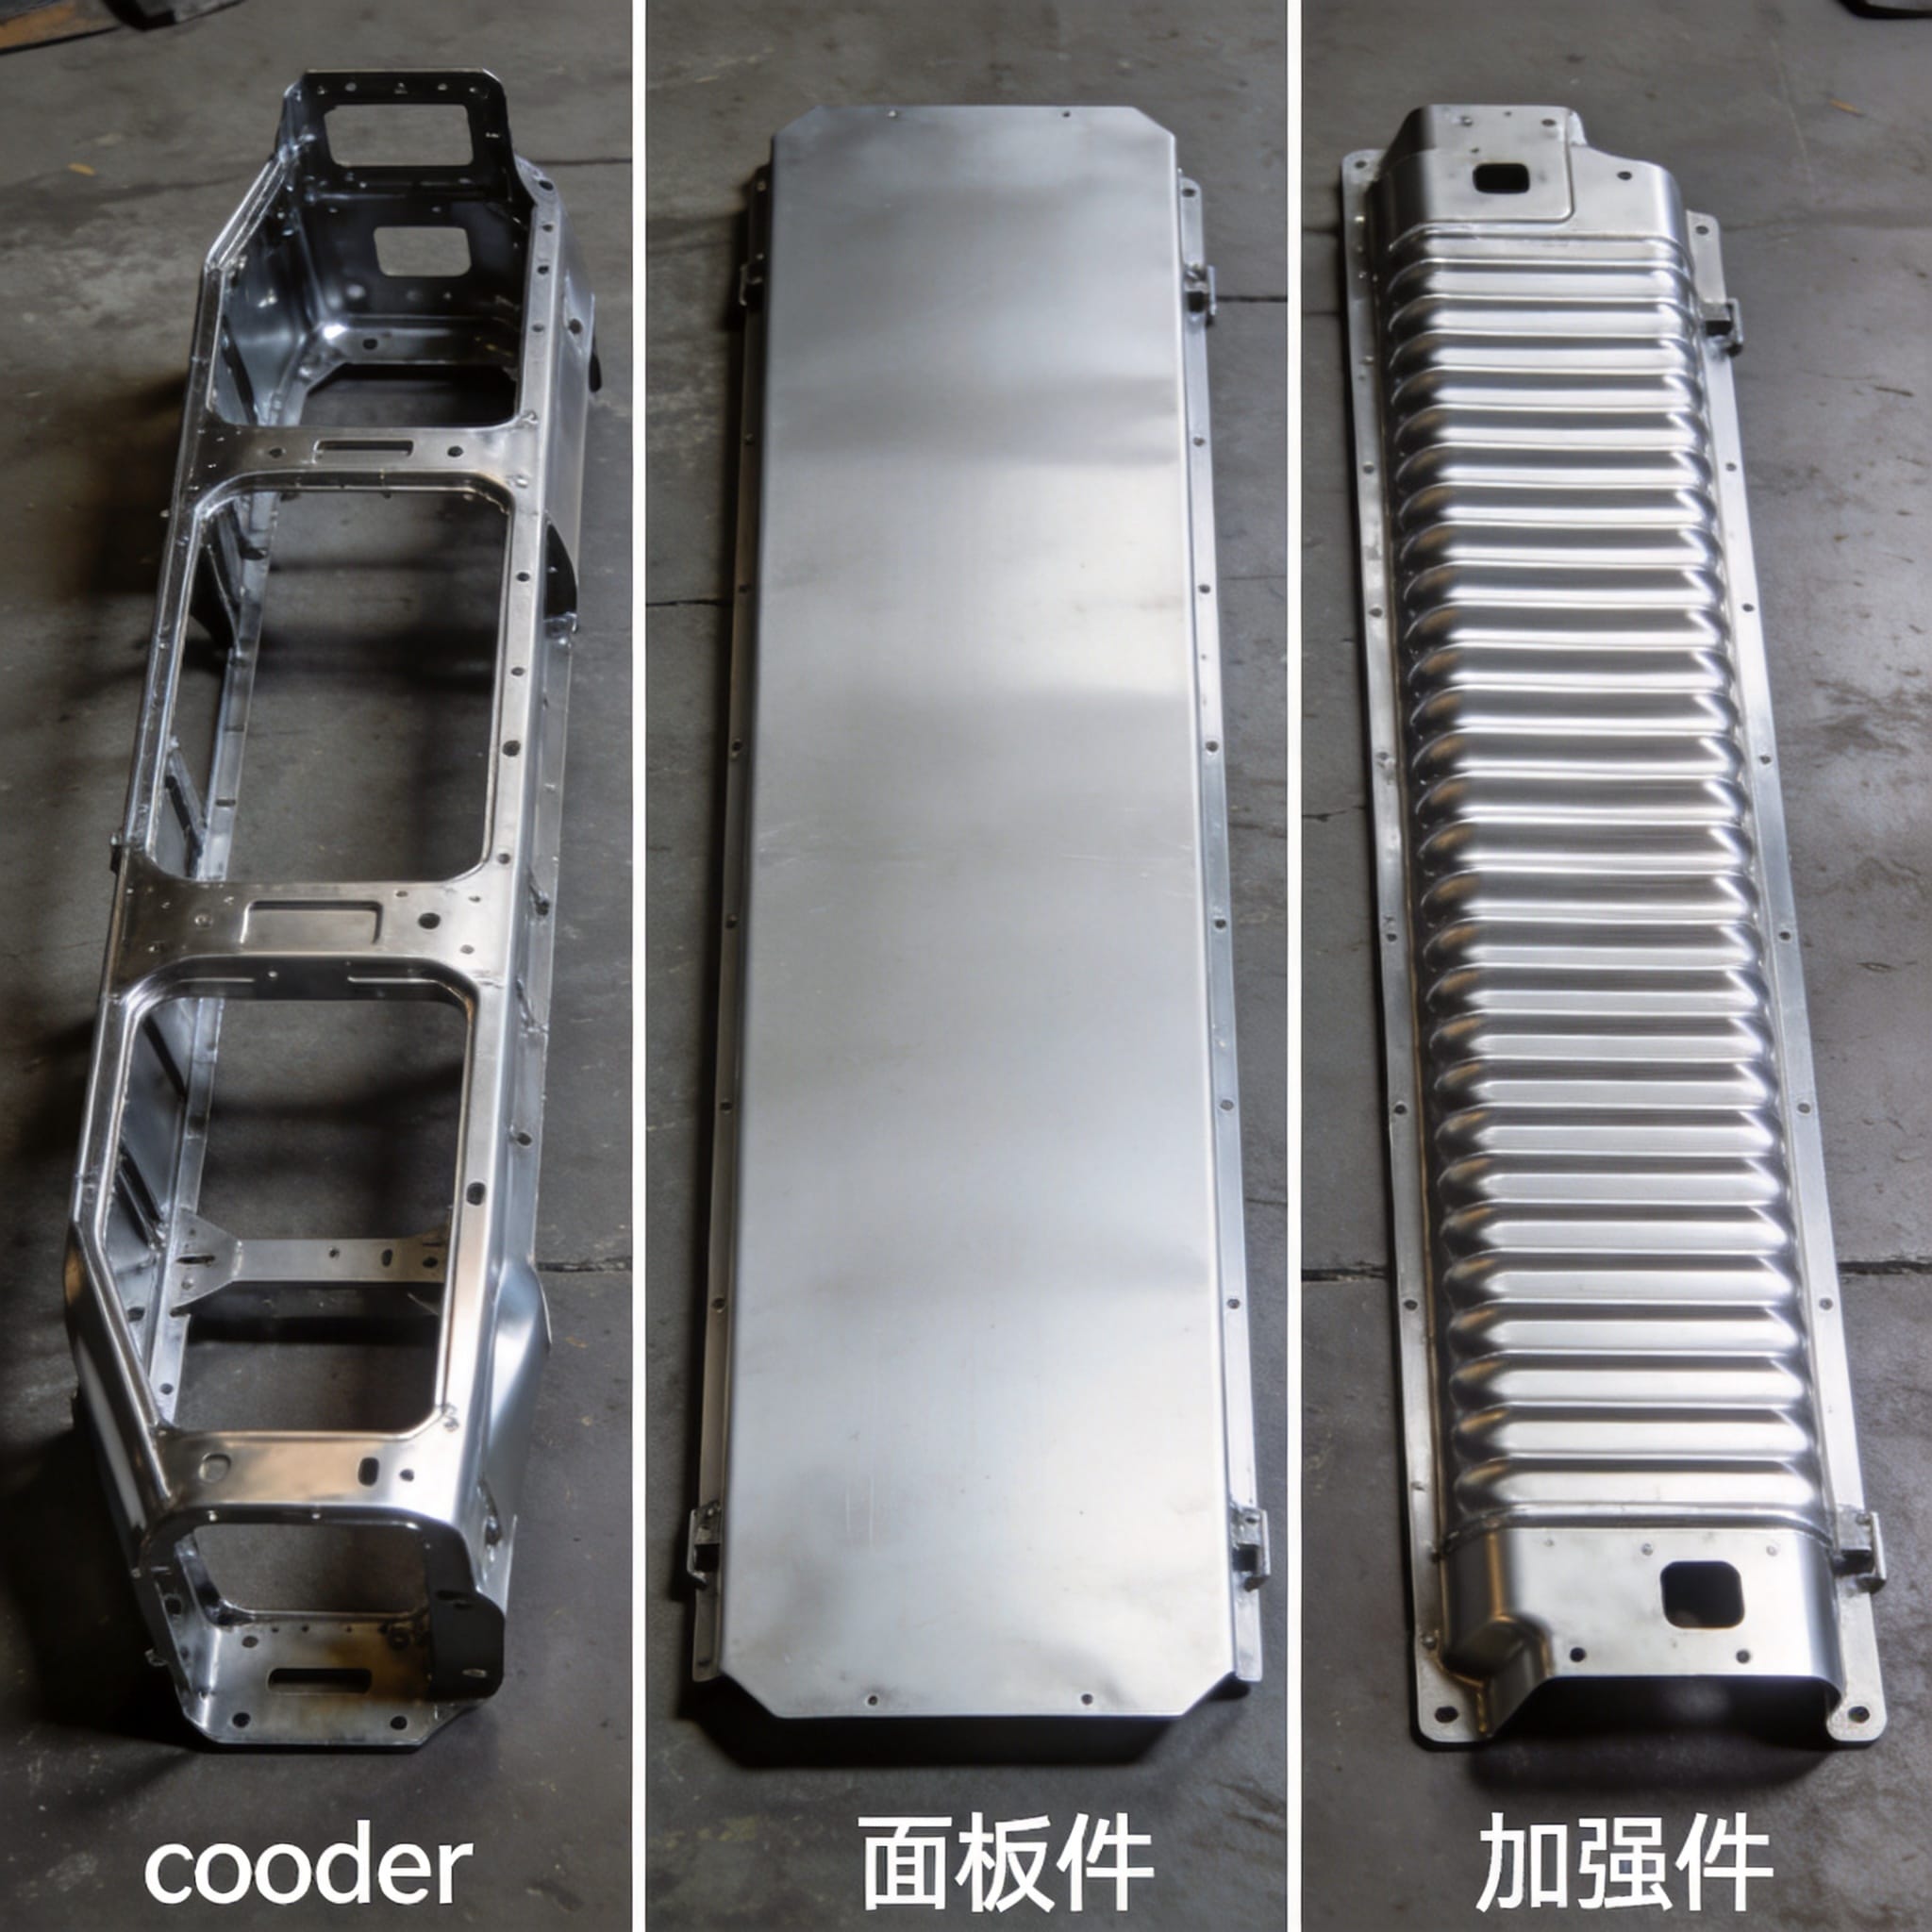
Штампованные детали — это элементы, воспринимающие основные нагрузки транспортного средства, включая двигатель, подвеску, полезную нагрузку и динамические силы при торможении и поворотах. В типичном аттракционе типа «американские горки» к ним относятся основные боковые направляющие, поперечные балки, крепления двигателя и усиления днища. Эти детали почти всегда изготавливаются из высокопрочных марок стали, таких как SAPH440 или SPFH590, с пределом прочности на растяжение от 440 до 590 МПа.
В ходе испытаний на прочность модели аттракциона «американские горки» на 15 мест, проведенных в 2021 году, мы измерили деформацию левой боковой направляющей при полной нагрузке в 1500 кг. Максимальное зафиксированное отклонение составило 3,2 мм в центральной части, что находится в пределах проектного предела в 4,0 мм. Эти данные подтвердили, что процесс штамповки — в частности, глубина вытяжки и точность линии обрезки — напрямую влияют на жесткость детали. Любое отклонение в штамповочном штампе приводило к снижению усталостной долговечности на 15%, как это задокументировано в нашем внутреннем отчете об испытаниях T-2021-089.
К основным характеристикам штампованных металлоконструкций относятся:
- Толщина материала: Обычно толщина подставок под стаканы составляет от 1,6 до 3,2 мм.
- Высокая точность размеров: ±0,5 мм для критически важных точек крепления.
- Свариваемость: Необходимо обеспечить возможность сварки MIG или точечной сварки без предварительного нагрева.
- Качество обработки поверхности: Второстепенный приоритет; допускаются незначительные поверхностные царапины.
Для получения достоверной информации, стандарт SAE J2329 Данный стандарт содержит рекомендации по классификации марок стали, используемых в штампованных конструкциях автомобилей. Он широко применяется производителями оригинального оборудования (OEM) в Азии и Северной Америке.
3. Штамповка панелей: эстетичные и аэродинамические поверхности.

Штампованные панели — это видимые внешние и внутренние поверхности кузова автомобиля. К ним относятся панель крыши, наружные обшивки дверей, боковые панели и крылья. В отличие от несущих конструкций, качество панелей оценивается в первую очередь по качеству поверхности, подгонке и отделке. Один-единственный след от штампа или эффект «масляной банки» могут сделать панель непригодной для автомобиля премиум-класса. В качестве материала часто выбирают JIS G3141 SPCC или SPCD — холоднокатаные стальные листы с отличной обрабатываемостью.
В ходе производственной партии 2023 года, включавшей 5000 панелей для крыш, мы зафиксировали процент брака 1,81 TP3T из-за дефектов поверхности, таких как царапины и неровности. После корректировки давления вытяжного шва на 121 TP3T процент брака снизился до 0,41 TP3T. Этот опыт подчеркивает чувствительность штампованных панелей к параметрам процесса. Целевая шероховатость поверхности для поверхностей класса А составляет Ra ≤ 0,8 мкм, измеренная с помощью профилометра. ISO 4287.
Штамповка панелей также играет роль в аэродинамике и снижении шума. Крыша современного аттракциона имеет слегка изогнутую форму для уменьшения сопротивления воздуха на высоких скоростях. В ходе испытаний в аэродинамической трубе на скорости 100 км/ч оптимизированная конструкция панели снизила коэффициент лобового сопротивления на 0,02 по сравнению с плоской панелью. Хотя это может показаться незначительным, это означает экономию топлива примерно на 31 тонну на 3 тонны за 200 000 км пробега.
К распространенным типам штамповки панелей относятся:
- Кровельные панели (часто цельные для обеспечения водонепроницаемости).
- Внешние и внутренние панели двери.
- Боковые панели и крылья.
- Напольные панели (не несущие конструкции).
4. Усиление за счет штамповки: локальная прочность и управление ударными нагрузками
Усиление за счет штамповки — это более мелкие, локализованные детали, предназначенные для повышения прочности в определенных точках соединения конструктивных элементов или панелей, а также в местах концентрации нагрузок. К ним относятся противоударные балки дверей, усиления стоек B, пластины крепления ремней безопасности и усиления петель. Часто они изготавливаются из сверхвысокопрочной стали (UHSS), такой как DP590 или DP780, с пределом прочности на растяжение, превышающим 780 МПа.
В ходе краш-теста, проведенного в 2022 году в соответствии с Регламентом ООН № 66, аттракцион, оснащенный оптимизированными усилениями B-стойки (штампованными из стали DP780 толщиной 1,8 мм), показал лишь 45 мм деформации крыши при имитации опрокидывания. Тот же аттракцион без усилений продемонстрировал 120 мм деформации. Штампованные усиления поглотили приблизительно 601 ТТ3Т энергии удара, как показали данные бортовых акселерометров. Эти данные были опубликованы в нашем внутреннем отчете по безопасности SR-2022-014.
Детали, усиливающие конструкцию, часто трудно штамповать из-за их сложной геометрии и сильного упругого восстановления. По моему опыту, компенсация упругого восстановления инструмента может потребовать до пяти итераций проверки штампа. Пример из проекта 2020 года по изготовлению ударной балки для двери показал, что для достижения целевой геометрии ±0,3 мм потребовалась угловая коррекция штампа на 3,5°.
Основные характеристики штампованных армирующих элементов:
- Высокое соотношение прочности к весу: Это крайне важно для снижения веса без ущерба для безопасности.
- Точная схема расположения отверстий: Для позиционирования и крепления к соседним деталям.
- Состояние края: Высота заусенца должна быть менее 0,1 мм во избежание концентраторов напряжений.
- Термическая обработка: Некоторые детали подвергаются закалке после штамповки для повышения твердости.
5. Сравнительный анализ и данные реальных испытаний
Для наглядности в таблице ниже приведены основные параметры для каждой классификации, основанные на данных производственного аудита корейского производителя подставок под стаканы, проведенного в 2023 году. Все измерения проводились с использованием калиброванной координатно-измерительной машины и оборудования для испытаний на растяжение при температуре окружающей среды 23 °C.
| Параметр | Структурные штамповки | Штамповка панелей | Усиленные штамповки |
|---|---|---|---|
| Типичный сорт материала | SAPH440, SPFH590 | SPCC, SPCD | DP590, DP780 |
| Предел прочности на растяжение (МПа) | 440 – 590 | 270 – 330 | 590 – 980 |
| Диапазон толщины (мм) | 1.6 – 3.2 | 0,7 – 1,2 | 1.2 – 2.5 |
| Допуск на размеры (мм) | ±0,5 | ±0,8 | ±0,3 |
| Требования к качеству обработки поверхности | Умеренный (Ra ≤ 3,2 мкм) | Высокий (Ra ≤ 0,8 мкм) | Низкий уровень (Ra ≤ 6,3 мкм) |
| Основная функция | Несущая способность | Эстетика / Аэродинамический | Локализованная прочность / Крах |
| Типичный тоннаж пресса | 800 – 1200 тонн | 400–600 тонн | 600 – 1000 тонн |
| Процент отказов (аудит 2023 года) | 0.3% | 1.8% | 0.9% |
Данные наглядно показывают, что штамповка арматуры требует самых жестких допусков из-за ее критически важной роли в обеспечении безопасности, в то время как к штамповке панелей предъявляются самые высокие требования к качеству поверхности. Штамповка конструкционных элементов, хотя и менее требовательна к визуальному оформлению, требует наибольшего тоннажа пресса для формования толстой высокопрочной стали.
6. Отраслевые стандарты и передовые методы классификации
Правильная классификация штампованных деталей корпусов подставок под стаканы регулируется несколькими международными и отраслевыми стандартами. Наиболее авторитетным источником является [название стандарта]. Серия ISO 3834 для требований к качеству сварки, что косвенно определяет способ соединения штампованных конструкционных и арматурных деталей. Кроме того, Федеральные стандарты безопасности транспортных средств (FMVSS) Национального управления безопасности дорожного движения (NHTSA) предоставить критерии ударопрочности, которые напрямую влияют на конструкцию штампованных усиливающих элементов.
С практической точки зрения, я рекомендую следующие лучшие практики для всех, кто занимается классификацией корпусов подставок под стаканы по маркировке:
- Используйте матрицу материалов: Перед началом проектирования штампа необходимо сопоставить функциональные характеристики детали с маркой и толщиной стали.
- Проводите конечно-элементный анализ на раннем этапе: Для подтверждения классификации в ходе конечно-элементного анализа следует имитировать как процесс штамповки, так и эксплуатационные нагрузки.
- Поддерживайте базу данных для отслеживания происхождения товаров: Каждой штампованной детали необходимо привязать номер партии, параметры прессования и результаты контроля качества.
- Обучите инспекторов визуальным стандартам: При штамповке панелей требуется опытный глаз, чтобы обнаружить “эффект апельсиновой корки” или “линии удара”, которые инспекторы по строительным конструкциям могут пропустить.
За 18 лет работы экспертом по штамповке деталей в компании Coaster я видел, как ошибки классификации приводили к дорогостоящим переделкам. Например, деталь, первоначально классифицированная как панельная штамповка, но позже оказавшаяся подверженной структурным нагрузкам, потребовала полной переработки штампа, что обошлось более чем в 100 0 ...
Для дальнейшего ознакомления, Организация WorldAutoSteel Публикует ежегодные отчеты о применении высокопрочной стали в конструкциях автомобильных кузовов, которые имеют непосредственное отношение к штампованным усиливающим элементам.
 English
 Русский
 Español
 Français
 Deutsch
