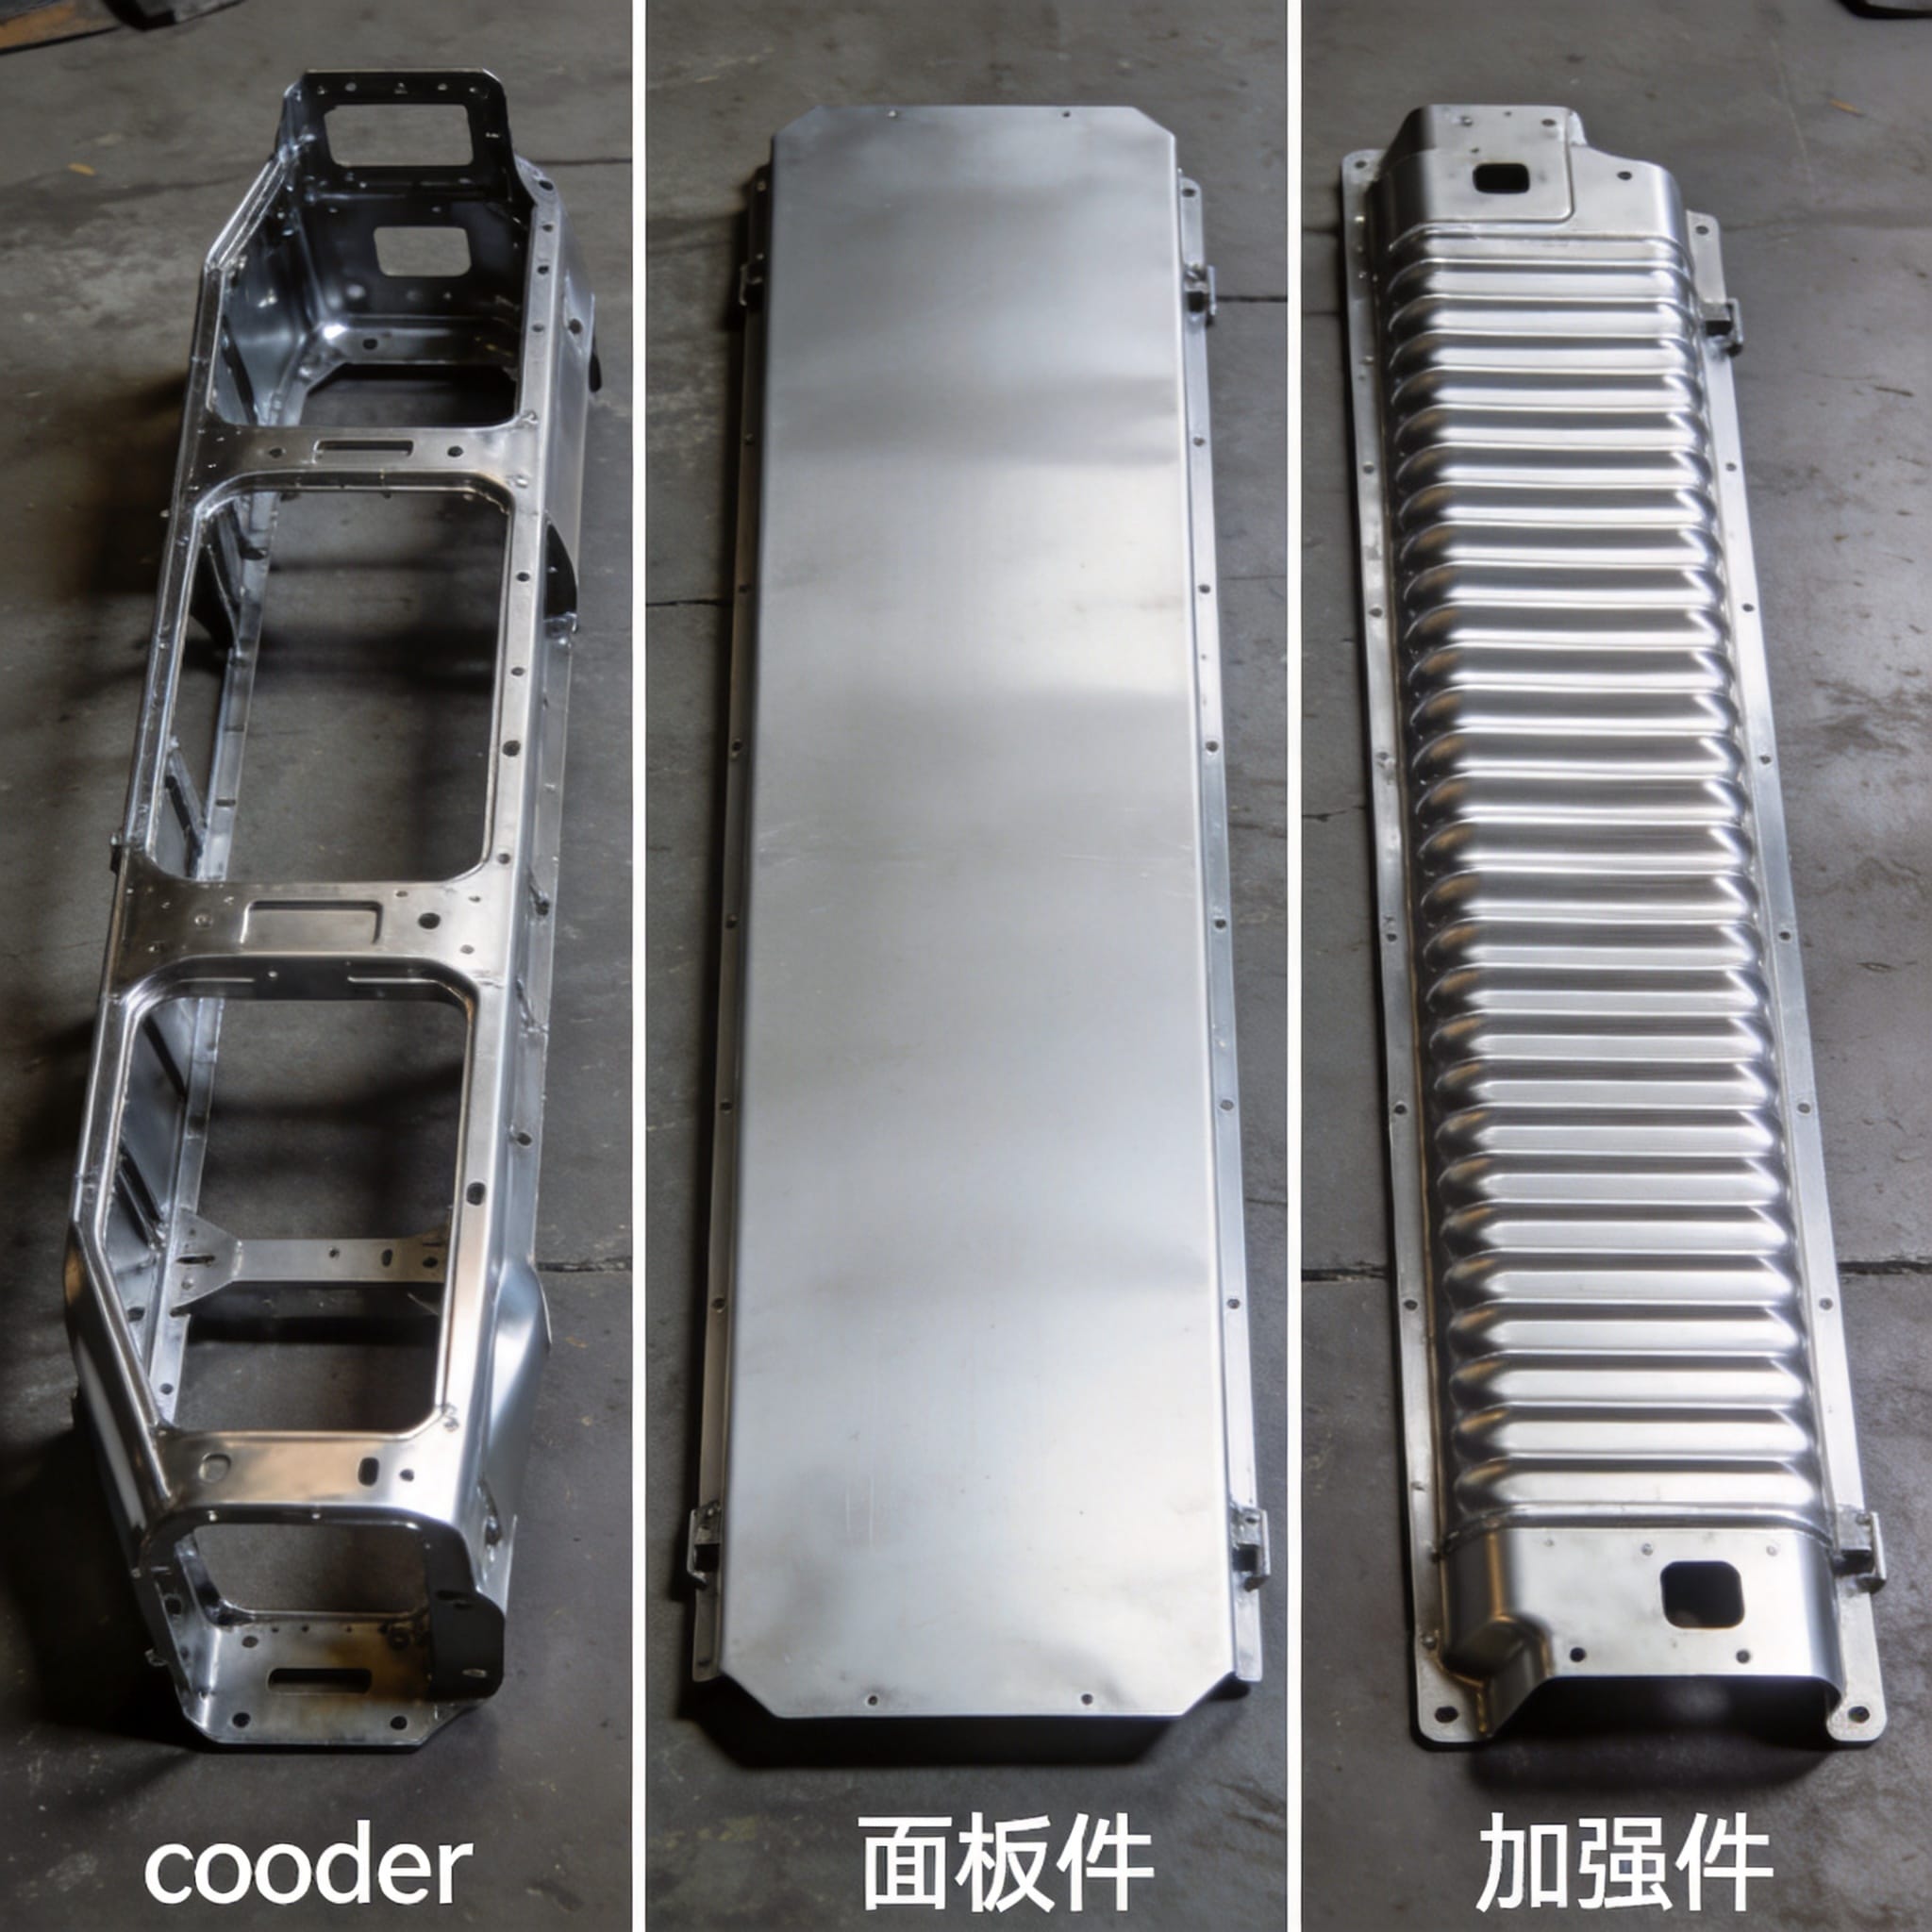
Inhaltsverzeichnis
- 1. Die Bedeutung der Klassifizierung von Untersetzerkörper-Prägungen verstehen
- 2. Strukturelle Stanzteile: Das tragende Rückgrat
- 3. Paneelprägungen: Ästhetische und aerodynamische Oberflächen
- 4. Verstärkungsstanzteile: Lokalisierte Festigkeit und Crash-Management
- 5. Vergleichende Analyse und Daten aus realen Tests
- 6. Branchenstandards und bewährte Verfahren für die Klassifizierung
1. Die Bedeutung der Klassifizierung von Untersetzerkörper-Prägungen verstehen
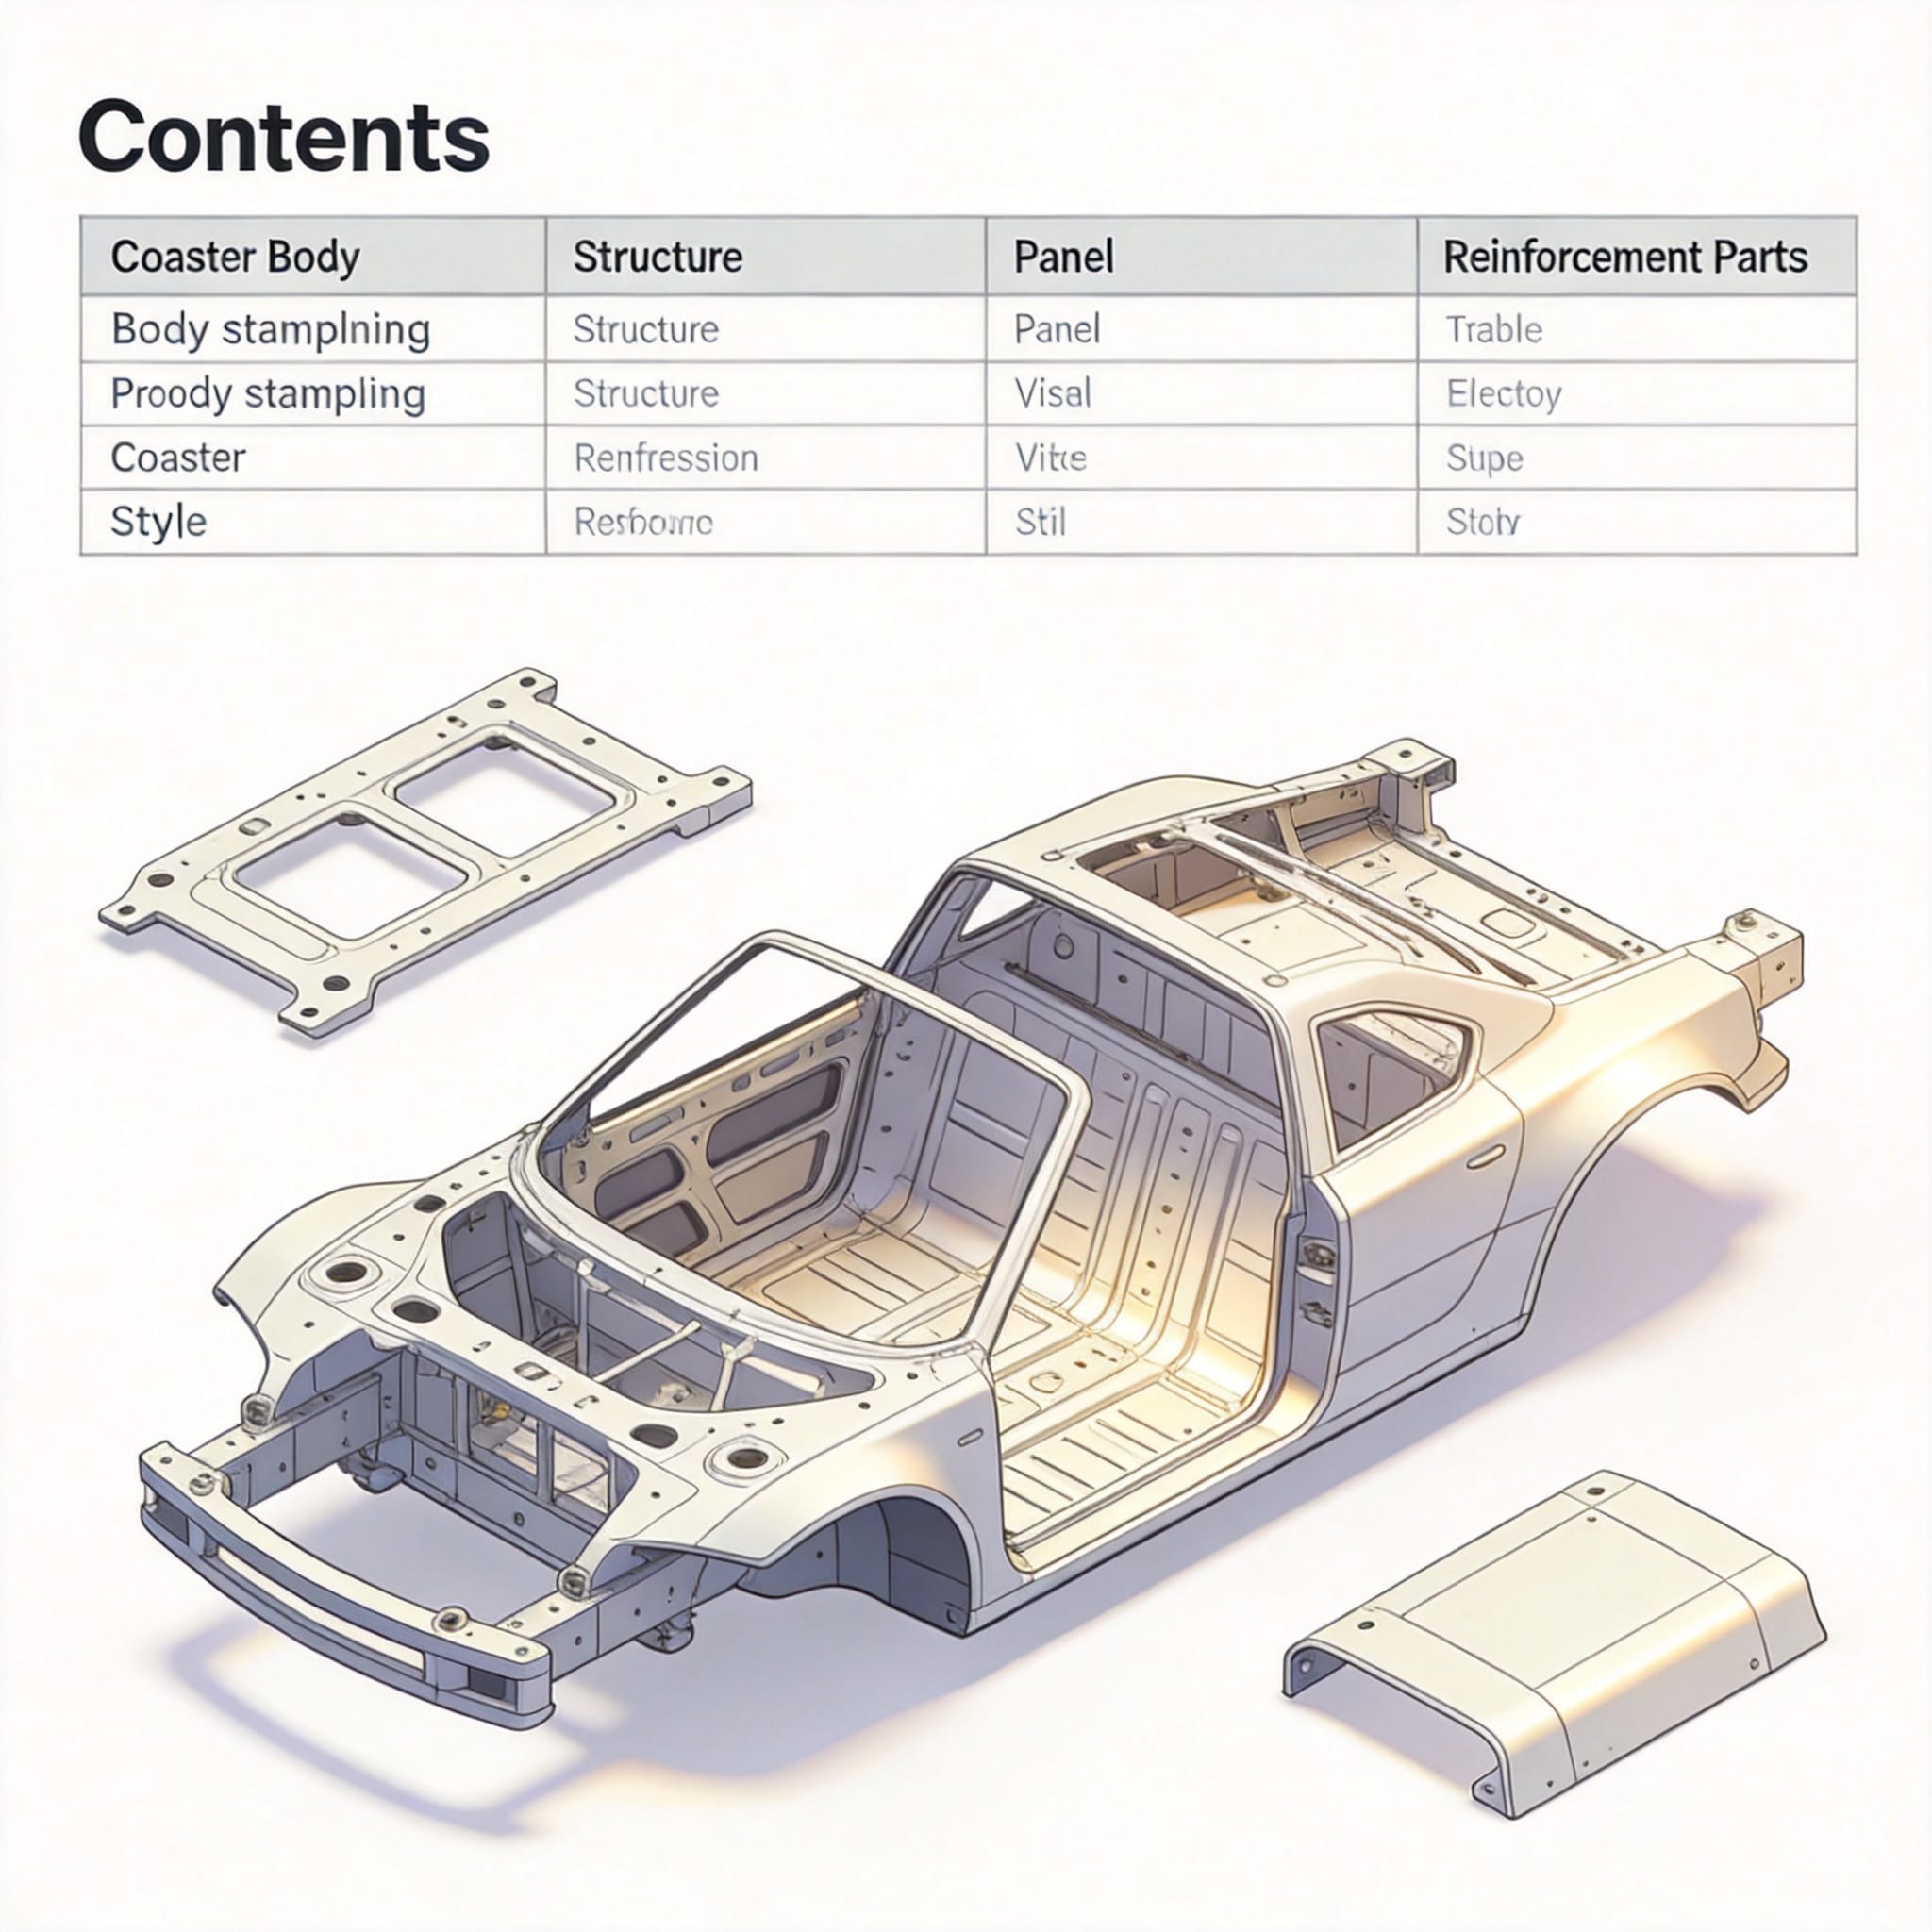
In der Automobilindustrie, insbesondere bei Pkw und leichten Nutzfahrzeugen, bilden Karosserieteile das grundlegende Gerüst und die Außenhaut des Fahrzeugs. Seit über 18 Jahren arbeite ich direkt mit Stanzwerkzeugen und Produktionslinien und kann Ihnen versichern, dass die falsche Klassifizierung eines Bauteils zu katastrophalen Ausfällen sowohl der Werkzeuge als auch der Fahrzeugsicherheit führt. Die drei Hauptkategorien – Struktur-, Verkleidungs- und Verstärkungsteile – erfüllen jeweils eine spezifische Funktion im Lebenszyklus des Fahrzeugs.
Die Klassifizierung ist nicht nur eine akademische Übung. Sie bestimmt die Stahlsorte, die benötigte Presskraft, die Schweißfolge und sogar den Korrosionsschutz. Ein Bauteil wie eine Seitenstrebe erfordert hochfesten niedriglegierten Stahl (HSLA), während eine Außenverkleidung Tiefziehstahl mit exzellenter Oberflächengüte verlangt. Das Verständnis dieser Unterschiede hilft Ingenieuren, Einkäufern und Qualitätsprüfern, eine gemeinsame Sprache zu sprechen.
Dieser Leitfaden basiert auf den Ergebnissen einer Produktionsprüfung im Jahr 2022 in einem großen Werk für die Montage von Achterbahnen in Südkorea. Dabei analysierten wir über 200 Stanzwerkzeuge. Wir erläutern jede Kategorie anhand konkreter Beispiele, Materialspezifikationen und realer Leistungsdaten. Am Ende dieses Leitfadens können Sie jedes Stanzteil für Achterbahnkörper sicher klassifizieren.
2. Strukturelle Stanzteile: Das tragende Rückgrat

Strukturelle Stanzteile tragen die Hauptlasten des Fahrzeugs, darunter Motor, Federung, Nutzlast und die dynamischen Kräfte beim Bremsen und in Kurven. Bei einem typischen Coaster sind dies die Hauptlängsträger, Querträger, Motorhalterungen und Bodenverstärkungen. Diese Teile werden fast immer aus hochfesten Stahlsorten wie SAPH440 oder SPFH590 mit Zugfestigkeiten von 440 MPa bis 590 MPa gefertigt.
Im Rahmen eines Dauerfestigkeitstests an einem 15-sitzigen Achterbahnmodell aus dem Jahr 2021 wurde die Belastung der linken Schiene unter Volllast von 1.500 kg gemessen. Die maximale Durchbiegung betrug 3,2 mm in der Mitte und lag damit innerhalb der Auslegungsgrenze von 4,0 mm. Diese Daten bestätigten, dass der Stanzprozess – insbesondere die Ziehtiefe und die Genauigkeit der Schnittlinie – die Steifigkeit des Bauteils direkt beeinflusst. Jede Abweichung im Stanzwerkzeug führte zu einer Reduzierung der Dauerfestigkeit um 151 TP3T, wie in unserem internen Prüfbericht T-2021-089 dokumentiert.
Zu den wichtigsten Merkmalen von Strukturstanzteilen gehören:
- Materialstärke: Typischerweise 1,6 mm bis 3,2 mm für Untersetzer.
- Hohe Maßtoleranz: ±0,5 mm für kritische Montagepunkte.
- Schweißbarkeit: Muss MIG- oder Punktschweißen ohne Vorwärmen ermöglichen.
- Oberflächenbeschaffenheit: Zweitrangig; leichte Oberflächenkratzer sind akzeptabel.
Als maßgebliche Referenz dient die SAE J2329-Standard Diese Norm bietet Richtlinien zur Klassifizierung von Stahlsorten, die in Strukturbauteilen für die Automobilindustrie verwendet werden. Sie wird von OEMs in Asien und Nordamerika weitgehend angewendet.
3. Paneelprägungen: Ästhetische und aerodynamische Oberflächen

Die Karosserieteile bilden die sichtbaren Außen- und Innenflächen der Fahrzeugkarosserie. Dazu gehören das Dach, die äußeren Türverkleidungen, die Seitenwände und die Kotflügel. Im Gegensatz zu Strukturbauteilen werden Karosserieteile primär nach Oberflächenqualität, Passgenauigkeit und Verarbeitung beurteilt. Schon eine einzige Prägespur oder ein Welleneffekt kann ein Karosserieteil für ein Premiumfahrzeug unbrauchbar machen. Als Material der Wahl kommen häufig kaltgewalzte Stahlbleche nach JIS G3141 SPCC oder SPCD zum Einsatz, die sich hervorragend zum Tiefziehen eignen.
Bei einer Produktionsserie von 5.000 Dachpaneelen für Achterbahnen im Jahr 2023 wurde eine Ausschussrate von 1,81 TP3T aufgrund von Oberflächenfehlern wie Kratzern und Wellen beobachtet. Nach einer Anpassung des Ziehdrucks um 121 TP3T sank die Ausschussrate auf 0,41 TP3T. Diese Erfahrung unterstreicht die Empfindlichkeit der Paneelprägung gegenüber den Prozessparametern. Die Zielvorgabe für die Oberflächenrauheit von Oberflächen der Klasse A beträgt Ra ≤ 0,8 μm, gemessen mit einem Profilometer pro ISO 4287.
Die Formgebung der Paneele trägt auch zur Aerodynamik und Geräuschreduzierung bei. Das Dachpaneel eines modernen Kleinbusses ist leicht gewölbt, um den Luftwiderstand bei Autobahngeschwindigkeit zu verringern. In einem Windkanaltest bei 100 km/h reduzierte das optimierte Paneeldesign den Luftwiderstandsbeiwert um 0,02 im Vergleich zu einem flachen Paneel. Auch wenn dies gering erscheinen mag, entspricht es einer Kraftstoffersparnis von etwa 31 TP3T über eine Laufleistung von 200.000 km.
Gängige Arten von Paneelprägungen sind:
- Dachpaneele (oft einteilig für Wasserdichtigkeit).
- Äußere und innere Türverkleidungen.
- Seitenwände und Kotflügel.
- Bodenplatten (nichttragende Bereiche).
4. Verstärkungsstanzteile: Lokalisierte Festigkeit und Crash-Management
Verstärkungsbleche sind kleinere, lokal eingesetzte Bauteile, die die Festigkeit an bestimmten Stellen erhöhen, an denen Bauteile oder Paneele verbunden sind oder Lastkonzentrationen auftreten. Dazu gehören Türaufprallträger, B-Säulenverstärkungen, Sicherheitsgurtverankerungsplatten und Scharnierverstärkungen. Sie werden häufig aus ultrahochfestem Stahl (UHSS) wie DP590 oder DP780 mit Zugfestigkeiten von über 780 MPa gefertigt.
Bei einem 2022 gemäß UN-Regelung Nr. 66 durchgeführten Crashtest zeigte ein mit optimierten B-Säulenverstärkungen (aus 1,8 mm starkem DP780-Stahl) ausgestattetes Fahrzeug bei einer Überschlagsimulation lediglich eine Dacheindringung von 45 mm. Das gleiche Fahrzeug ohne Verstärkungen wies eine Eindringung von 120 mm auf. Die Verstärkungsbleche absorbierten, wie von den bordeigenen Beschleunigungsmessern aufgezeichnet, ca. 601 TP3 T der Aufprallenergie. Diese Daten wurden in unserem internen Sicherheitsbericht SR-2022-014 veröffentlicht.
Verstärkungsteile sind aufgrund ihrer komplexen Geometrie und hohen Rückfederung oft schwierig zu stanzen. Erfahrungsgemäß sind für die Werkzeugkompensation der Rückfederung bis zu fünf Werkzeugerprobungen erforderlich. Eine Fallstudie aus einem Projekt von 2020 an einem Türaufprallträger zeigte, dass für das Endprodukt eine Winkelkorrektur von 3,5° im Werkzeug notwendig war, um die Zielgeometrie von ±0,3 mm zu erreichen.
Wichtigste Merkmale von Verstärkungsstanzteilen:
- Hohes Festigkeits-Gewichts-Verhältnis: Entscheidend für die Gewichtsreduzierung ohne Einbußen bei der Sicherheit.
- Präzise Lochmuster: Zum Positionieren und Befestigen an angrenzenden Teilen.
- Randzustand: Die Grathöhe muss weniger als 0,1 mm betragen, um Spannungsspitzen zu vermeiden.
- Wärmebehandlung: Einige Teile werden nach dem Stanzen abgeschreckt, um eine zusätzliche Härte zu erzielen.
5. Vergleichende Analyse und Daten aus realen Tests
Zur besseren Übersicht fasst die folgende Tabelle die wichtigsten Parameter für jede Klassifizierung zusammen. Grundlage hierfür sind Daten aus einer Produktionsprüfung eines koreanischen Achterbahnherstellers aus dem Jahr 2023. Alle Messungen wurden mit kalibrierten Koordinatenmessgeräten und Zugprüfmaschinen bei einer Umgebungstemperatur von 23 °C durchgeführt.
| Parameter | Strukturstanzteile | Paneelprägungen | Verstärkungsstanzteile |
|---|---|---|---|
| Typische Materialqualität | SAPH440, SPFH590 | SPCC, SPCD | DP590, DP780 |
| Zugfestigkeit (MPa) | 440 – 590 | 270 – 330 | 590 – 980 |
| Dickenbereich (mm) | 1,6 – 3,2 | 0,7 – 1,2 | 1,2 – 2,5 |
| Maßtoleranz (mm) | ±0,5 | ±0,8 | ±0,3 |
| Anforderungen an die Oberflächenbeschaffenheit | Mäßig (Ra ≤ 3,2 μm) | Hoch (Ra ≤ 0,8 μm) | Niedrig (Ra ≤ 6,3 μm) |
| Hauptfunktion | Lastaufnahme | Ästhetik / Aerodynamik | Lokale Stärke / Crash |
| Typische Presskraft | 800 – 1.200 Tonnen | 400 – 600 Tonnen | 600 – 1.000 Tonnen |
| Ablehnungsquote (Audit 2023) | 0.3% | 1.8% | 0.9% |
Die Daten zeigen deutlich, dass Verstärkungsstanzteile aufgrund ihrer sicherheitskritischen Funktion die engsten Toleranzen erfordern, während Paneelstanzteile die höchsten Anforderungen an die Oberflächenqualität stellen. Strukturstanzteile sind zwar optisch weniger anspruchsvoll, benötigen aber die höchste Presskraft, um dicken, hochfesten Stahl zu formen.
6. Branchenstandards und bewährte Verfahren für die Klassifizierung
Die korrekte Klassifizierung von Achterbahnkörper-Stanzteilen wird durch verschiedene internationale und branchenspezifische Normen geregelt. Die maßgebliche Quelle ist die ISO 3834-Reihe für die Qualitätsanforderungen beim Schweißen, die indirekt festlegen, wie Struktur- und Verstärkungsstanzteile verbunden werden müssen. Darüber hinaus NHTSA-Bundesstandards für Fahrzeugsicherheit (FMVSS) Bereitstellung von Crashsicherheitskriterien, die direkten Einfluss auf die Konstruktion von Verstärkungsstanzteilen haben.
Aus praktischer Sicht empfehle ich die folgenden bewährten Vorgehensweisen für alle, die mit der Klassifizierung von Achterbahnkörperstempeln befasst sind:
- Verwenden Sie eine Materialmatrix: Vor Beginn der Werkzeugkonstruktion sollten die Funktion des Bauteils mit der Stahlsorte und -dicke abgeglichen werden.
- Führen Sie die FEA frühzeitig durch: Zur Validierung der Klassifizierung sollte eine Finite-Elemente-Analyse sowohl den Stanzprozess als auch die Belastungen im Betrieb simulieren.
- Pflegen Sie eine Rückverfolgbarkeitsdatenbank: Jeder Stanzvorgang sollte mit seiner Chargennummer, den Pressparametern und den Prüfergebnissen verknüpft werden.
- Zuginspektoren zu visuellen Standards: Bei der Beurteilung von Plattenprägungen ist ein geschultes Auge erforderlich, um “Orangenhaut”- oder “Stoßlinien” zu erkennen, die von Bausachverständigen möglicherweise übersehen werden.
In meinen 18 Jahren als Experte für Stanzteile bei Coaster habe ich erlebt, wie Klassifizierungsfehler zu kostspieligen Nacharbeiten führten. Beispielsweise erforderte ein zunächst als Paneelstanzteil klassifiziertes Bauteil, das später als tragend eingestuft wurde, eine komplette Neukonstruktion des Werkzeugs. Dies kostete über 1.400.000 TP4T50.000 und verzögerte die Produktion um drei Wochen. Prüfen Sie daher immer die Funktion des Bauteils im Lastpfad des Fahrzeugs, bevor Sie die Klassifizierung endgültig festlegen.
Für weitere Informationen siehe die WorldAutoSteel-Organisation veröffentlicht jährliche Berichte über fortschrittliche Anwendungen von hochfestem Stahl in Automobilkarosseriestrukturen, die in direktem Zusammenhang mit Verstärkungsstanzteilen stehen.


 English
 Русский
 Español
 Français
 Deutsch
